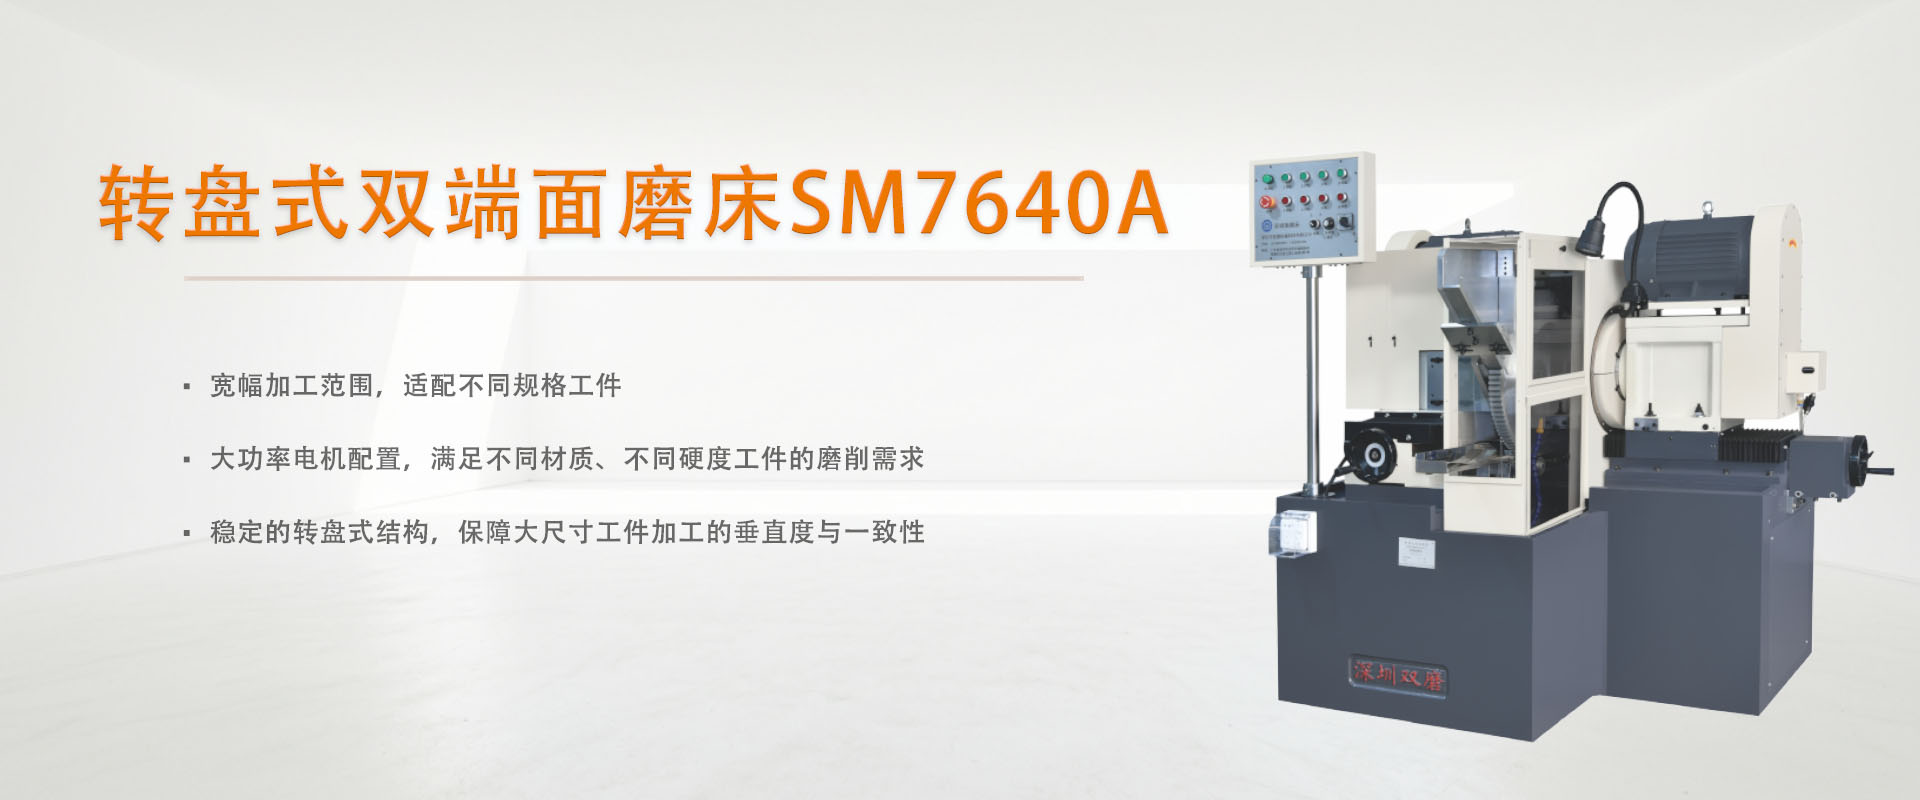
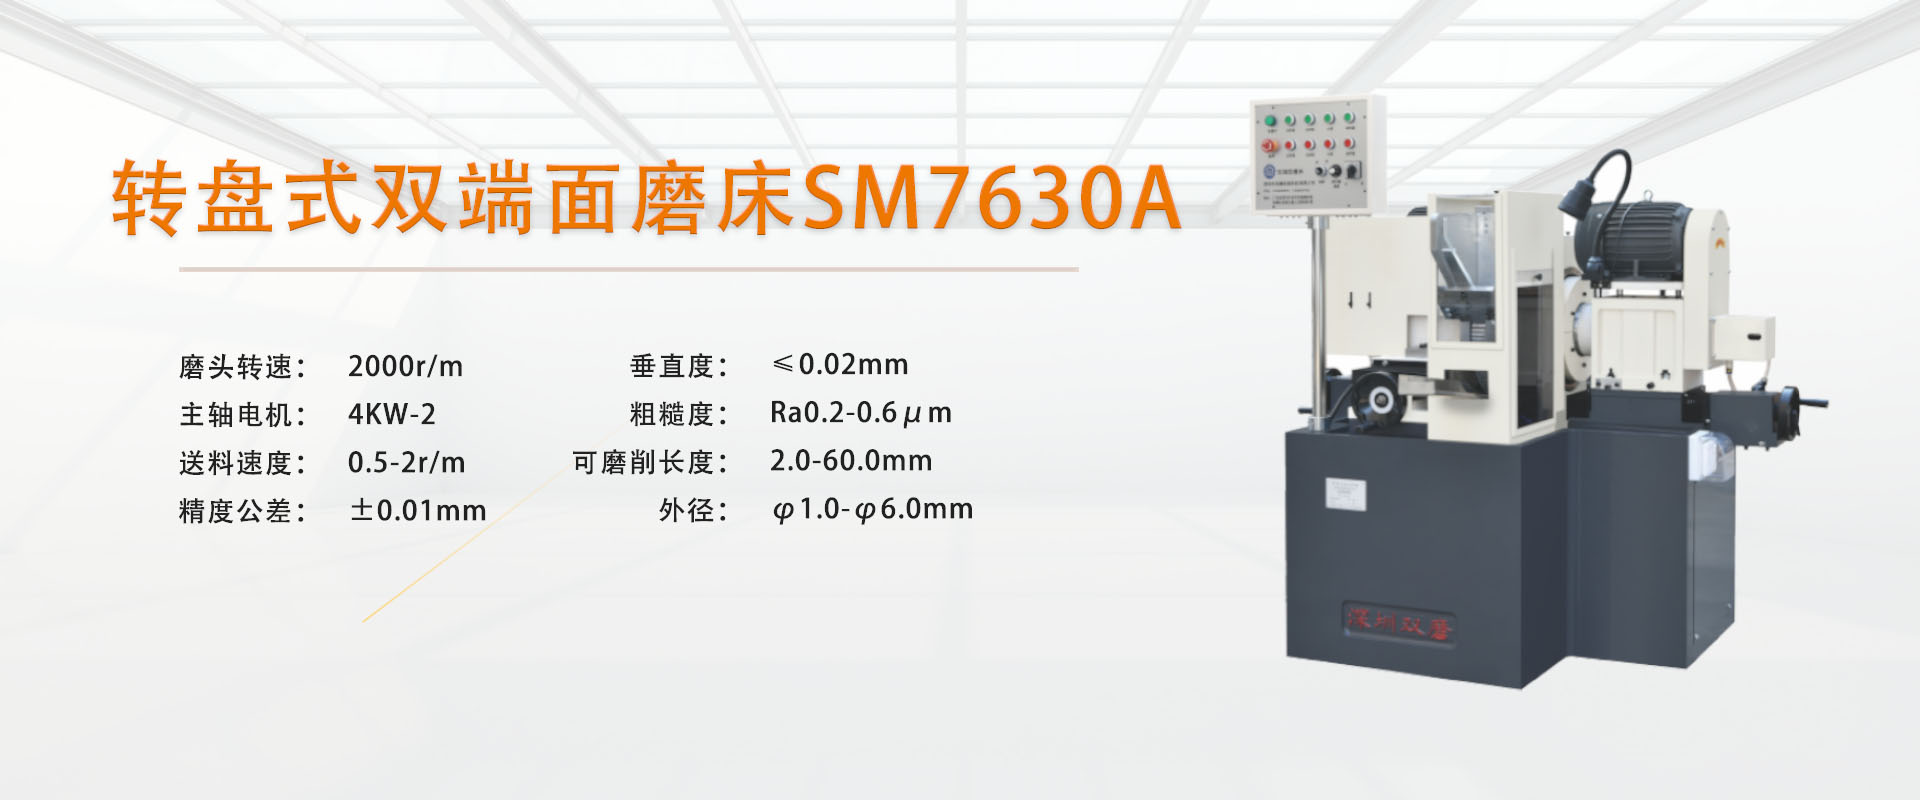
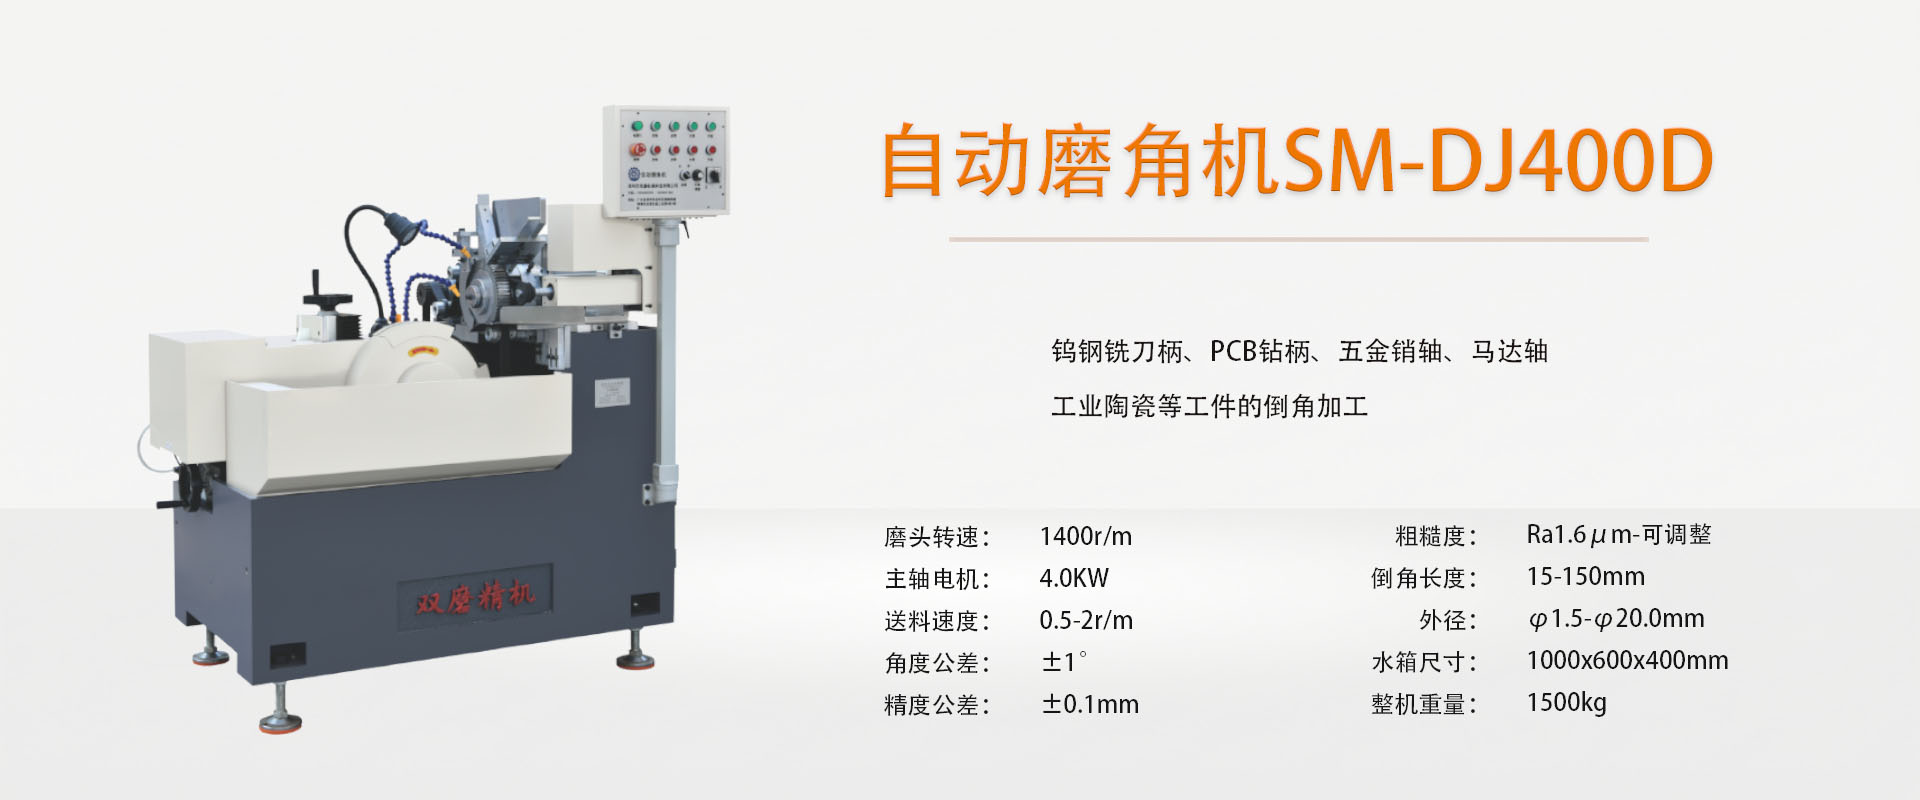
分享通用双端面磨床右护板标准化调试流程,解决工件落料不均跑偏问题,通过顶丝微调间隙、右护板基准定位,观测磨削火花校验效果,适配精密陶瓷、磁性材料磨削车间。
很多车间加工氧化铝陶瓷、钕铁硼、不锈钢销轴时,工件落料厚薄分布不均,输送进砂轮磨削时容易跑偏、尺寸超差、单侧磨削过度,核心诱因是右护板间隙调校不当,下面分享一套调试步骤,加工车间均可直接套用。
步骤 1:进料间隙目视预检
将装载工件的料盘送入设备进料通道,工件向前输送过程中全程观察工件与右护板之间缝隙;工件行至砂轮入口前段时重点复核,若缝隙宽大,加工时工件会发生偏移。
步骤 2:调节螺丝微调右护板间隙
找到右护板配套调节顶丝螺丝,松开螺丝后向外顶推,小幅拉开护板缩小工件空隙;单次调节幅度不宜过大,复测后间隙依旧偏大,再整体平移护板再次校准,防止工件卡料堵机。
步骤 3:以右护板统一基准定位工件
调试核心标准:所有工件以右护板为定位基准,平稳居中送入两片砂轮中间磨削区间,避免工件倾斜、单边贴靠护板,降低崩边、划痕、厚度公差不良品。
步骤 4:磨削火花校验调试效果
护板调整完成后开机走料测试磨削,操作人员站在设备后侧安全位置观察火花;若单侧砂轮先出火花,代表基准偏移,需要重新回调间隙;两侧火花均匀对称,说明右护板调试合格。