本文针对不锈钢零件导热差、易硬化、易烧伤的磨削难点,详解双端面磨削加工特性,从砂轮选型、磨削参数、设备要求、冷却工艺等方面,分享不锈钢零件端面磨削表面质量控制技术,解决磨削划痕、烧伤、粗糙度超差等常见问题,提供专业的精密磨削加工解决方案。
一、不锈钢零件磨削的行业背景与需求
不锈钢以其优异的耐腐蚀性、良好的机械性能和美观的表面效果,广泛应用于医疗器械、食品机械、精密仪器、汽车零部件和3C电子等领域。随着这些行业对产品外观和性能要求的不断提高,不锈钢精密零件的端面磨削加工需求日益增长。然而,不锈钢材料因其导热性差、韧性高、加工硬化倾向强等特点,在磨削过程中容易出现表面烧伤、磨削裂纹、毛刺和粗糙度不达标等问题,是精密磨削领域的典型难点材料。如何在不锈钢零件双端面磨削中获得稳定合格的表面质量,成为行业关注的焦点问题。
二、不锈钢材料的磨削特性与难点分析
不锈钢与普通碳钢和合金钢相比,在磨削加工中具有以下几个显著特性。一是导热系数低,仅为碳钢的1/3左右,磨削热集中在工件表面和磨削区域,容易导致表面烧伤和金相组织变化。二是韧性高,磨屑不易断裂,容易粘附在砂轮表面造成堵塞,影响磨削效率和表面质量。三是加工硬化倾向强,磨削过程中工件表面硬度升高,增加后续磨削难度。四是热膨胀系数大,磨削热引起的热变形容易导致尺寸精度偏差。这些特性使得不锈钢的双端面磨削需要特殊的工艺方法和参数优化,否则表面质量问题难以避免。
三、控制表面质量的关键技术措施
针对不锈钢磨削的难点,控制表面质量需要从多个方面综合施策。首先是砂轮选型,建议采用陶瓷结合剂白刚玉或铬刚玉砂轮,粒度选择60-120目,硬度选择K-L级,组织选择中等疏松或疏松结构,以提高砂轮的容屑能力和自锐性,减少堵塞和烧伤风险。其次是磨削参数优化,采用较低的砂轮线速度25-30m/s和较小的磨削深度0.005-0.015mm,配合较大的进给速度,减少磨削热积累;采用充分的大流量冷却,磨削液浓度保持在5-8%,确保冷却和润滑效果。最后是增加光磨工序,在精磨后设置3-5圈无进给光磨,改善表面粗糙度。
四、双端面磨床在不锈钢加工中的设备要求
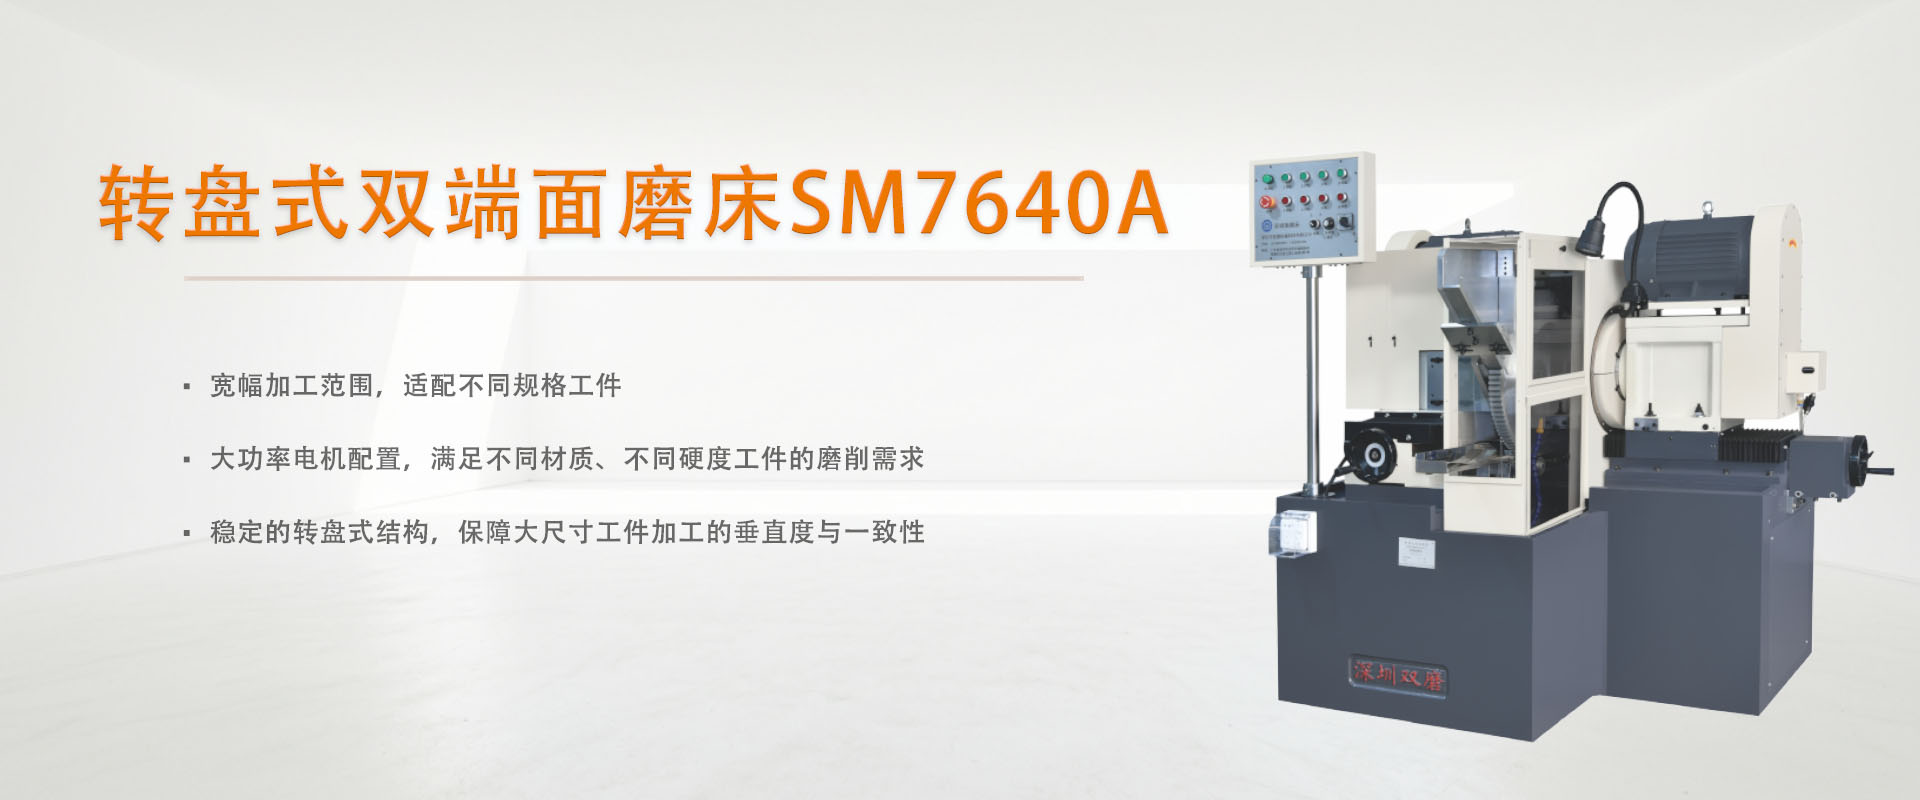
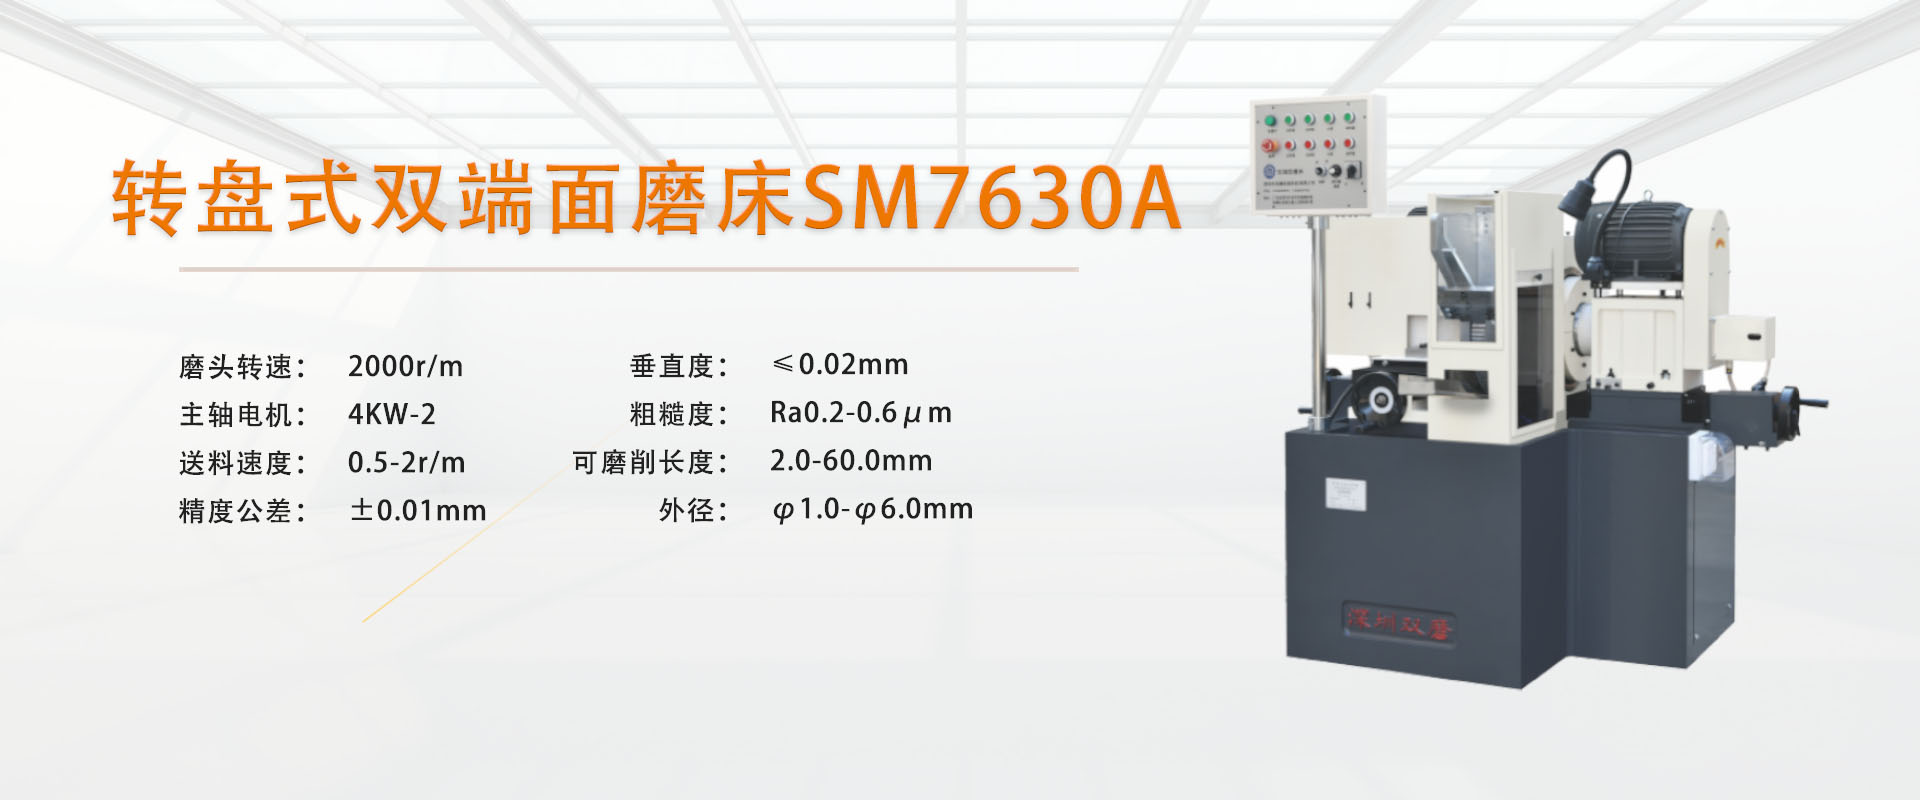
不锈钢零件的双端面磨削对设备提出了更高要求。以深圳双磨SM7640A双端面磨床为例,其磨削直径范围1-12mm,磨削长度范围2-100mm,精度公差可达±0.01mm。不锈钢加工时,需要设备具备以下特性:一是高刚性的床身和主轴,确保在磨削力和热负荷变化下保持精度稳定;二是主轴具备足够的功率,不锈钢磨削需要比普通钢材更大的磨削力;三是冷却系统需要具备大流量高压供液能力,磨削液箱容量应足够大以保证温度稳定;四是送料机构需要采用非磁性材料或不锈钢材料的接触部件,避免锈蚀污染工件表面。深圳双磨设备可根据客户需求配置不锈钢专用夹具和冷却系统方案。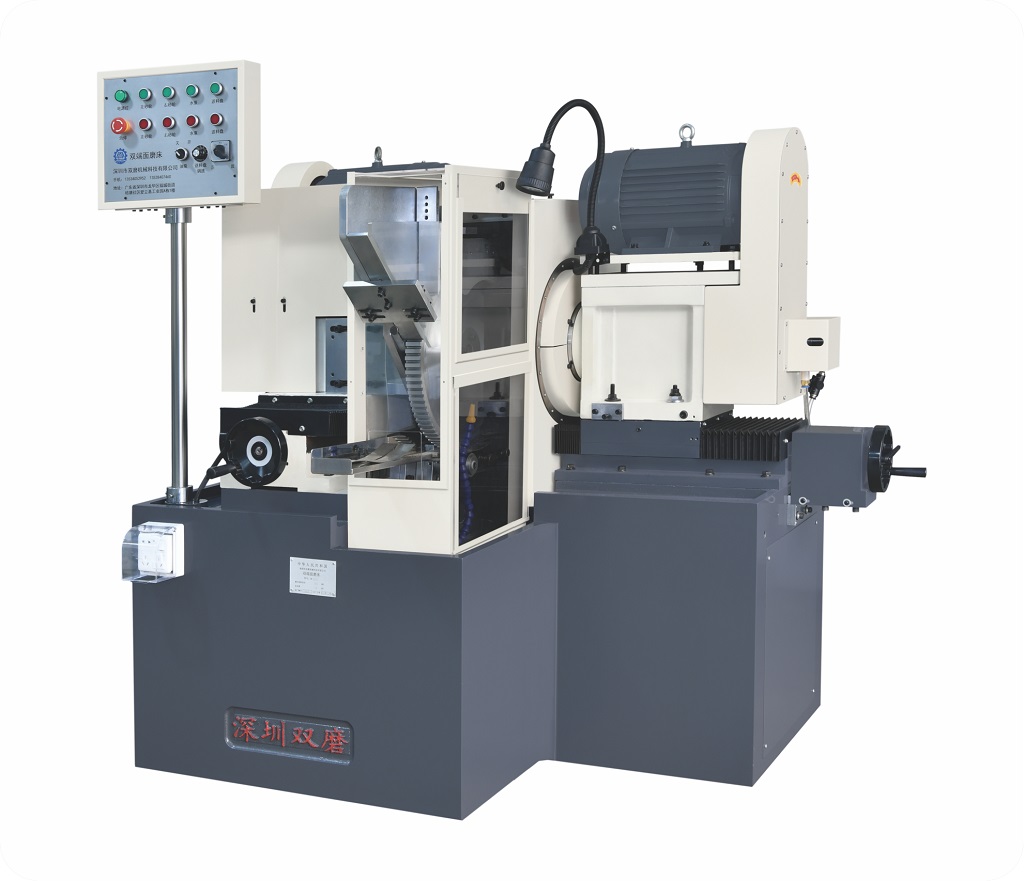
五、常见表面质量问题的诊断与处理方法
不锈钢双端面磨削中常见的表面质量问题包括:表面烧伤、磨削划痕、尺寸波动和粗糙度超差。表面烧伤通常表现为磨削表面出现黄褐色或蓝色的氧化变色区域,形成原因为磨削热过大,需要降低磨削深度或提高冷却效果。磨削划痕通常由砂轮堵塞或磨粒脱落造成,需要增加砂轮修整频率或选择更合适的砂轮组织。尺寸波动通常由砂轮磨损不均匀或冷却不充分导致的热变形引起,需要增加自动补偿功能和优化冷却方式。粗糙度超差通常需要检查砂轮粒度是否合适、精磨参数是否合理、光磨时间是否充足。建立系统的质量检测和工艺调整机制,可以快速定位并解决问题。
六、总结
不锈钢零件的双端面磨削表面质量控制是一个需要综合考虑砂轮选型、工艺参数、设备性能和冷却效果的系统工程。通过合理选择砂轮、优化磨削参数、增强冷却效果、规范操作维护,可以有效控制不锈钢双端面磨削的表面质量,满足医疗器械、精密仪器等行业对不锈钢零件表面质量的高要求。深圳双磨在不锈钢磨削领域积累了丰富的工艺经验,可以为客户提供专业的设备配置和工艺方案支持。