讲解轴承套圈双端面磨削工艺优势,分享高精度端面磨削精度控制要点与高效生产优化方法,通过实际应用案例展示如何平衡轴承套圈磨削加工精度与生产效率,为轴承制造企业提供成熟的双端面磨床精密加工解决方案。
一、轴承套圈端面加工的行业现状
轴承是机械装备的核心基础件,而轴承套圈的端面加工质量直接影响轴承的旋转精度、噪声、寿命和可靠性。轴承套圈端面通常要求平行度在0.005mm以内,粗糙度Ra 0.2μm以下,同时面临着大批量生产的效率压力。传统的单端面磨削工艺需要两次装夹和翻面加工,不仅效率低,而且两端面平行度难以保证。近年来,随着双端面磨床技术的成熟和自动化水平的提升,越来越多的轴承制造企业开始采用双端面磨削工艺替代传统工艺,但在实际应用中如何平衡精度与效率仍是一个需要深入探讨的课题。
二、双端面磨削在轴承套圈加工中的工艺优势
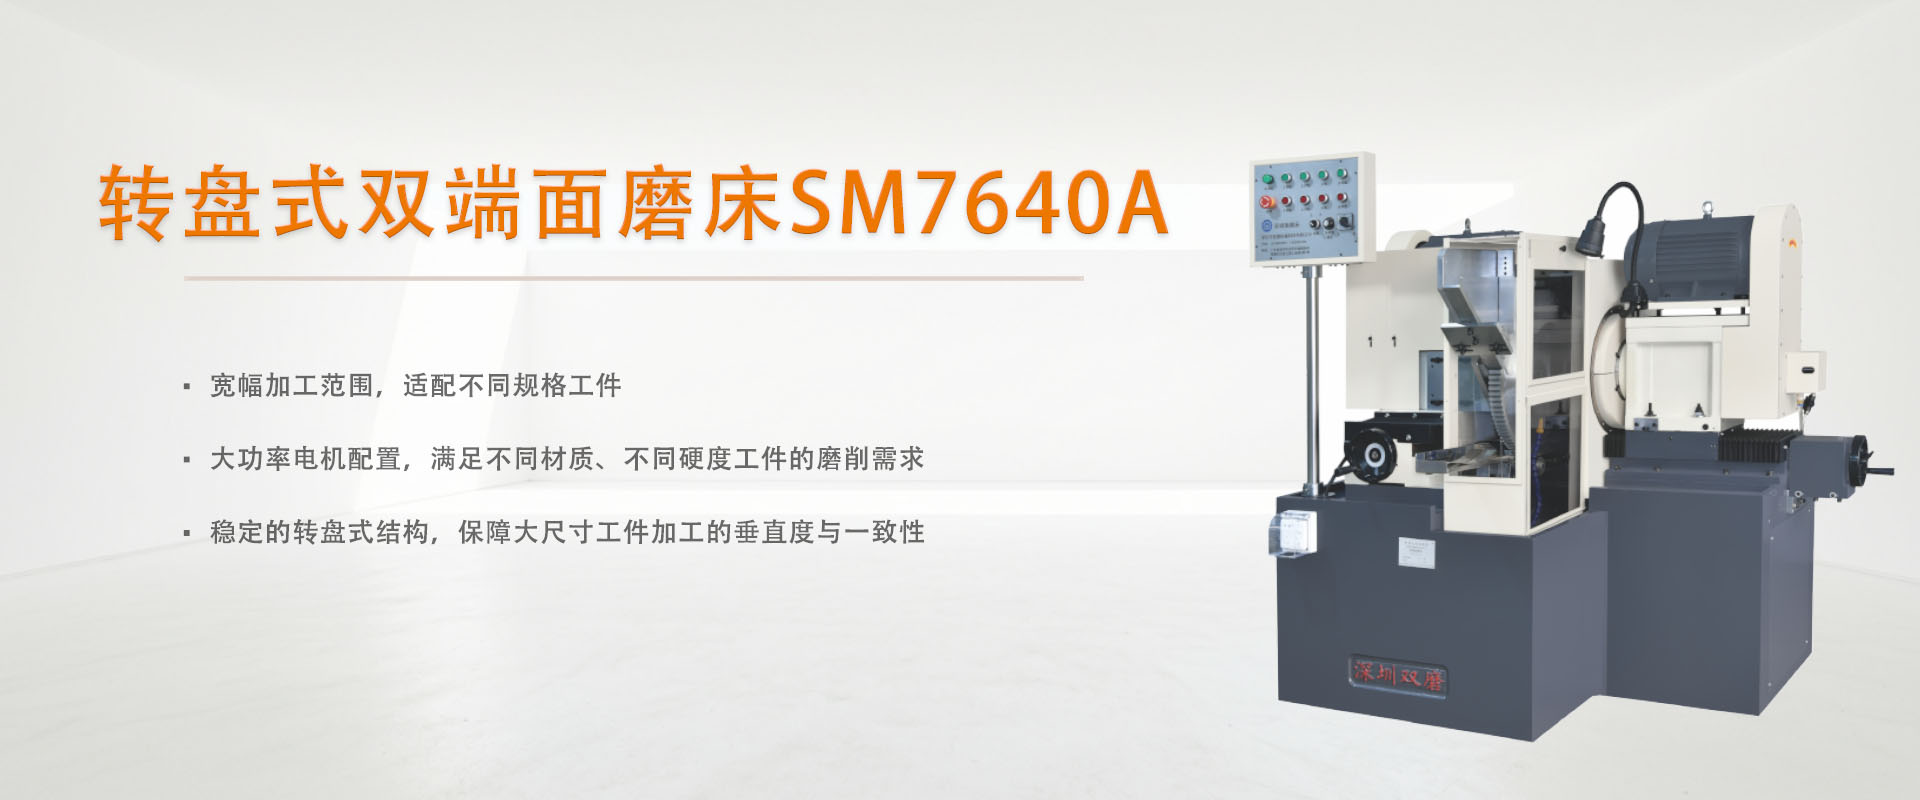
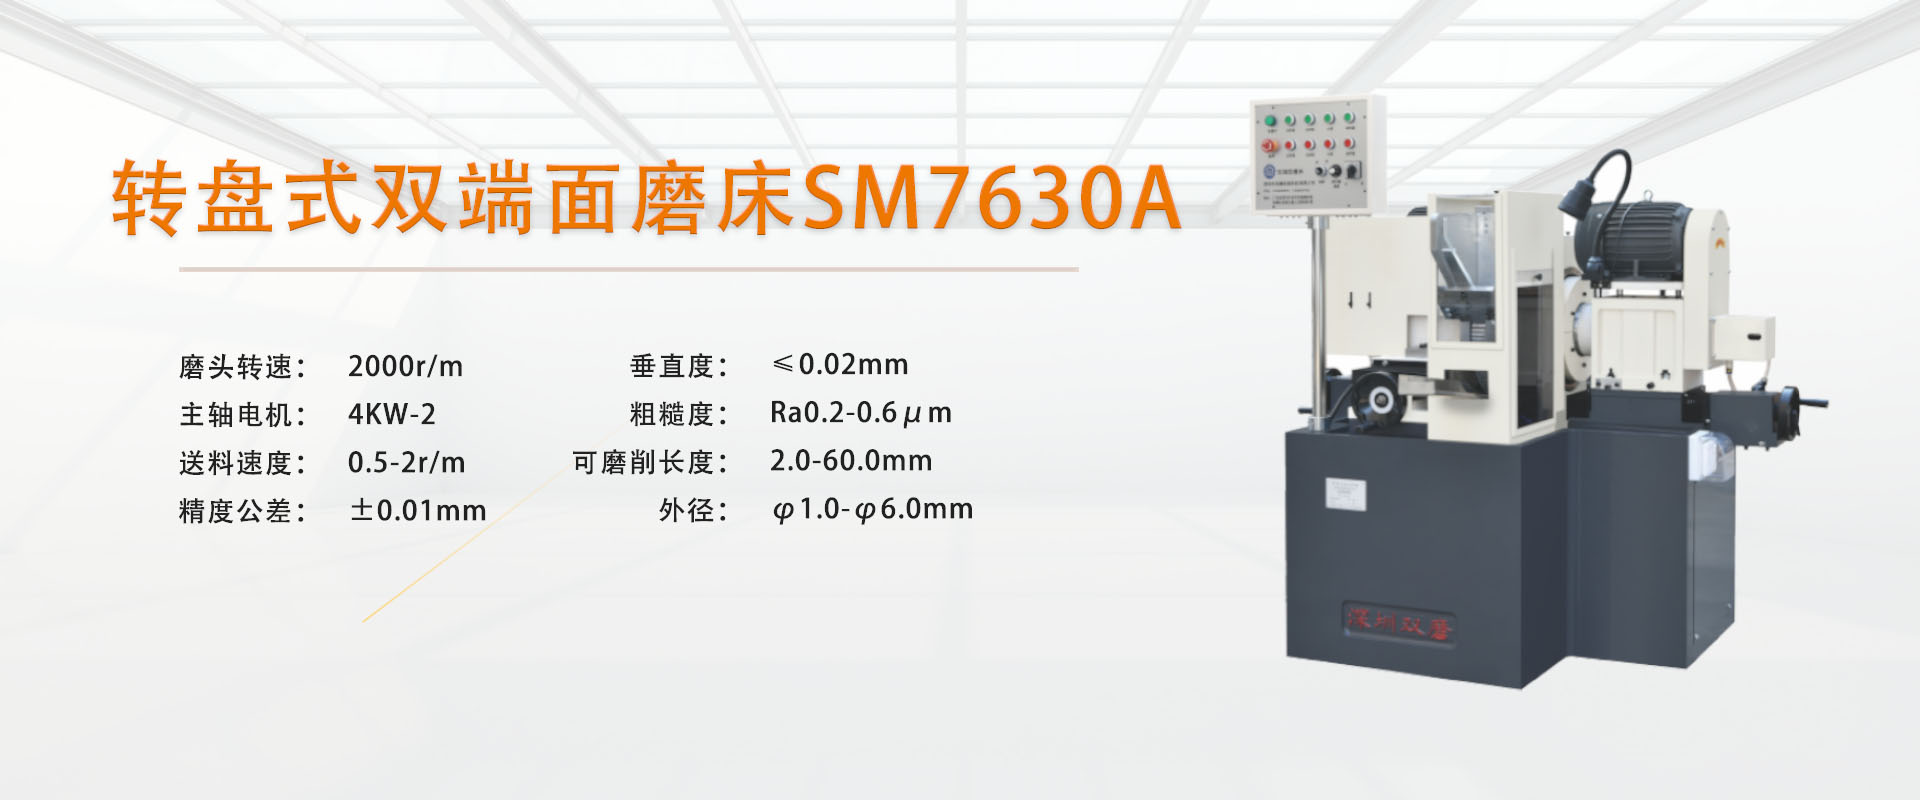
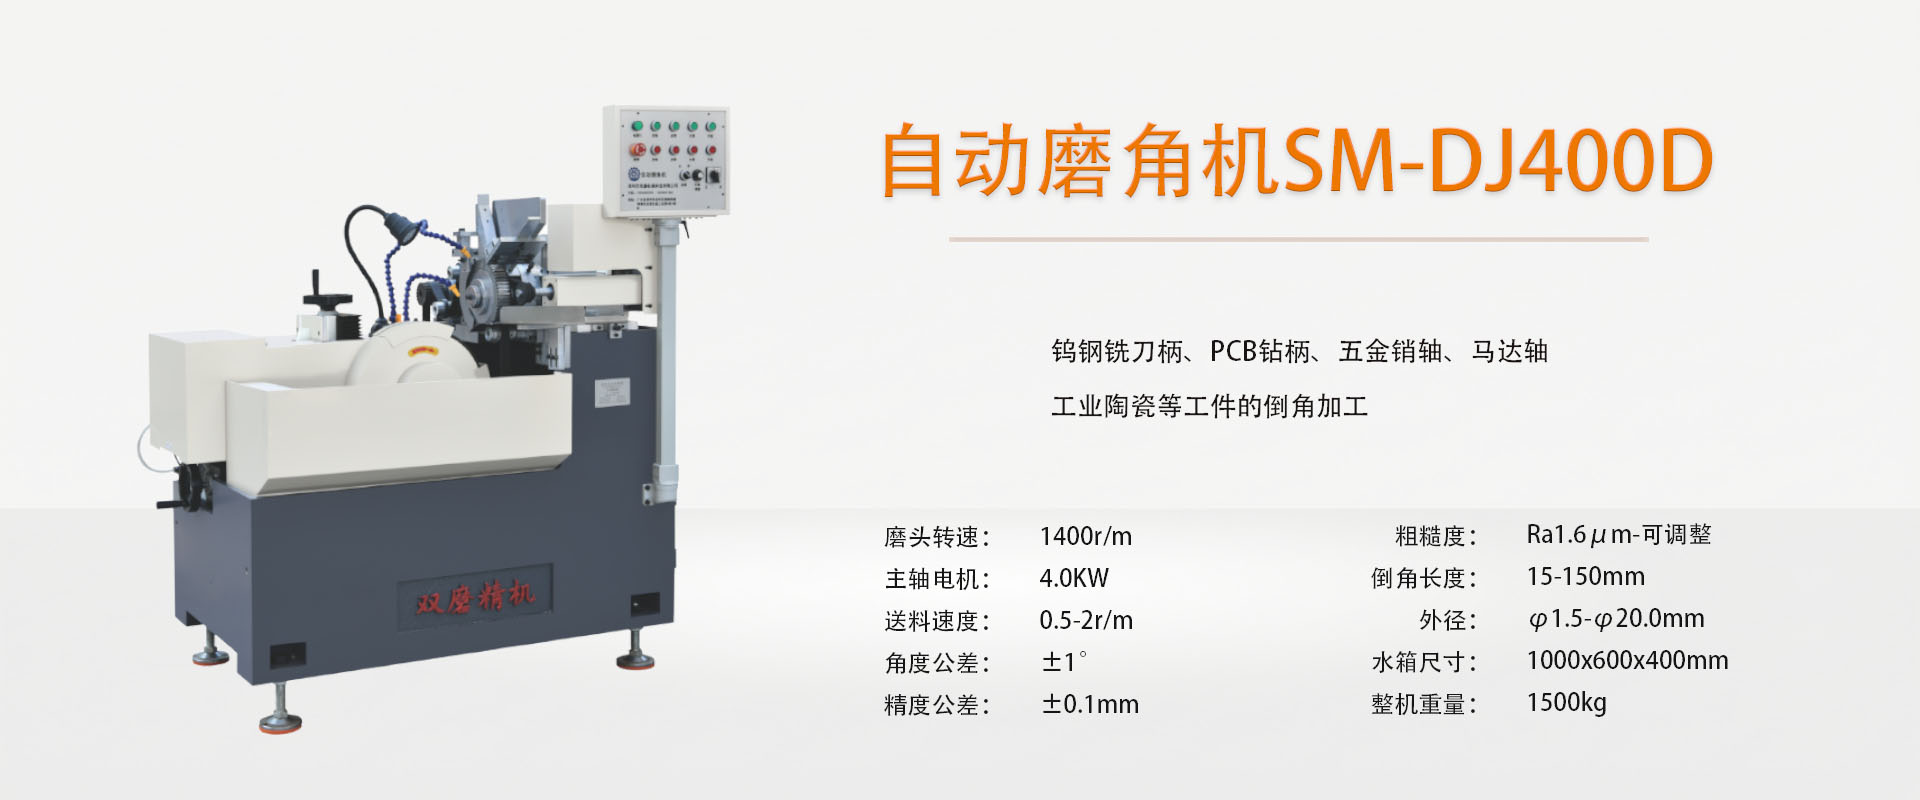
双端面磨削在轴承套圈端面加工中具有明显的工艺优势。首先,两端面同步磨削避免了传统工艺中翻面装夹产生的定位误差,两端面平行度可稳定控制在0.003-0.005mm以内,满足精密轴承的装配要求。其次,转盘式连续送料方式实现不间断磨削,加工效率较传统工艺提升3-5倍。第三,自动送料、自动磨削、自动下料的全程自动化减少了人工干预,保证了批量加工的一致性。第四,设备可配置在线尺寸检测和自动补偿功能,实现加工过程的闭环控制,进一步降低废品率。深圳双磨SM7640A双端面磨床的1-12mm磨削直径范围和±0.01mm的精度能力,可覆盖大部分中小型轴承套圈的端面加工需求。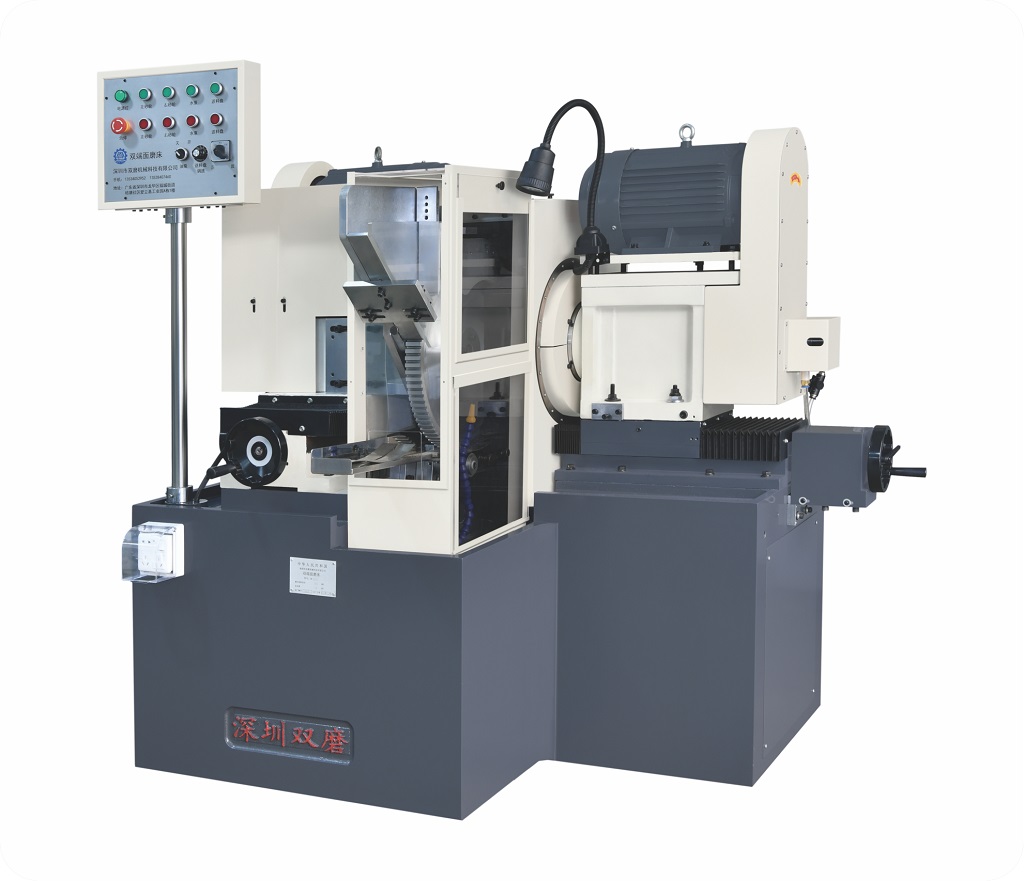
三、精度控制的关键要素
四、效率提升的路径与方法
在不牺牲精度的前提下提升加工效率,可以从以下几个路径入手。一是优化磨削参数,在保证表面质量的条件下,适当提高砂轮线速度和进给速度,粗磨阶段可以采用较高的效率参数。二是减少辅助时间,通过快换夹具设计和参数快速调用功能,将换型时间从传统的30-60分钟缩短到5-10分钟。三是提高设备利用率,通过自动上下料和自动砂轮修整功能减少人工干预时间,实现更长时段的不间断生产。四是采用多机连线方案,通过合理配置粗磨机和精磨机,实现粗磨和精磨的分段加工,每台设备专注于单一工序,整体效率最大化。深圳双磨可根据客户的具体产量和精度要求,提供最优的设备配置方案。
五、精度与效率平衡的实施案例
某轴承制造企业主要生产家电用深沟球轴承的套圈,型号15种,月产量200万件。原工艺采用单端面磨削两次加工,精度不稳定且效率低。改用深圳双磨SM7640A双端面磨床后,采用以下方案实现精度与效率的平衡:设备配置高精度金刚石修整滚轮,实现砂轮自动修整和形状保持;采用弹性膜片夹具,保证薄壁套圈夹紧不变形;粗磨和精磨分两步完成,粗磨效率优先,精磨精度优先;配备在线三坐标尺寸检测和自动补偿功能,实时监控加工质量。实施效果:两端面平行度稳定在0.004mm以内,合格率从95%提升到99.8%,单机日产量从原来的1.2万件提升到4.5万件,综合效率提升275%。