详解硬质合金PCB微钻双端面磨削核心工艺要点,针对微钻高硬脆材质磨削崩边、烧伤等难题,分享砂轮选型、参数优化、砂轮修整、质量检测全套工艺。介绍深圳双磨SM7630A转盘式双端面磨床设备优势、技术参数及自动化连线生产方案,适配PCB钻头精密端面磨削、定长倒角加工,助力企业实现高精度、高良率、批量化微钻生产。
一、PCB微钻的端面加工技术要求
PCB微型钻头是印制电路板钻孔工序的核心耗材,随着5G通信、服务器、汽车电子等领域对高密度互连板的需求增长,PCB微钻的年消耗量已达数十亿支。微钻的质量直接影响钻孔的孔位精度、孔壁质量和钻头寿命,而钻柄端面的加工质量则是影响装夹精度的关键因素之一。
当前主流PCB微钻的钻柄直径范围为φ1.0-3.175mm,总长度在38-50mm之间。钻柄端面的关键技术指标包括:端面平面度≤0.005mm,端面与轴线的垂直度≤0.02mm,端面粗糙度Ra≤0.4μm,批量加工厚度公差±0.01mm。同时,端面不允许有崩边、烧伤、毛刺等缺陷。
硬质合金微钻的材质通常为超细晶粒(0.2-0.6μm)硬质合金,钴含量6%-12%,硬度高达HRA88-92,抗弯强度在3000-4200MPa。这种高硬高脆的材料特性使得磨削加工面临独特挑战:高磨削力易引起崩边;磨削热集中易导致热裂纹和表面烧伤;材料去除率低导致加工效率受限;砂轮磨损快影响批量一致性。
二、双端面磨削的设备选型分析
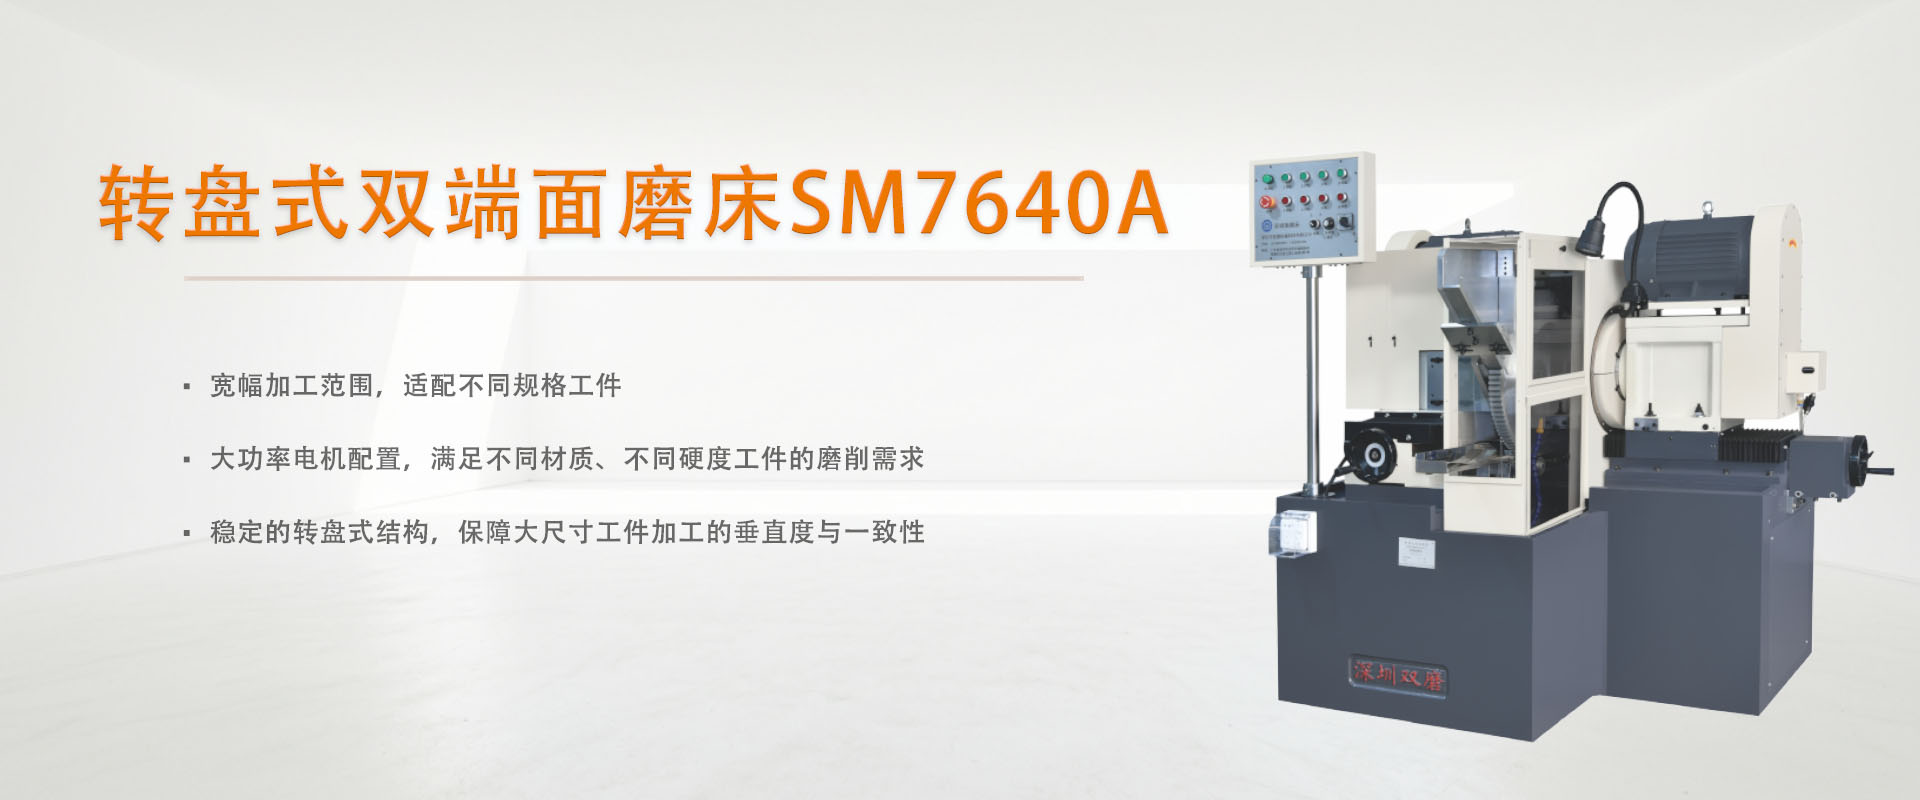
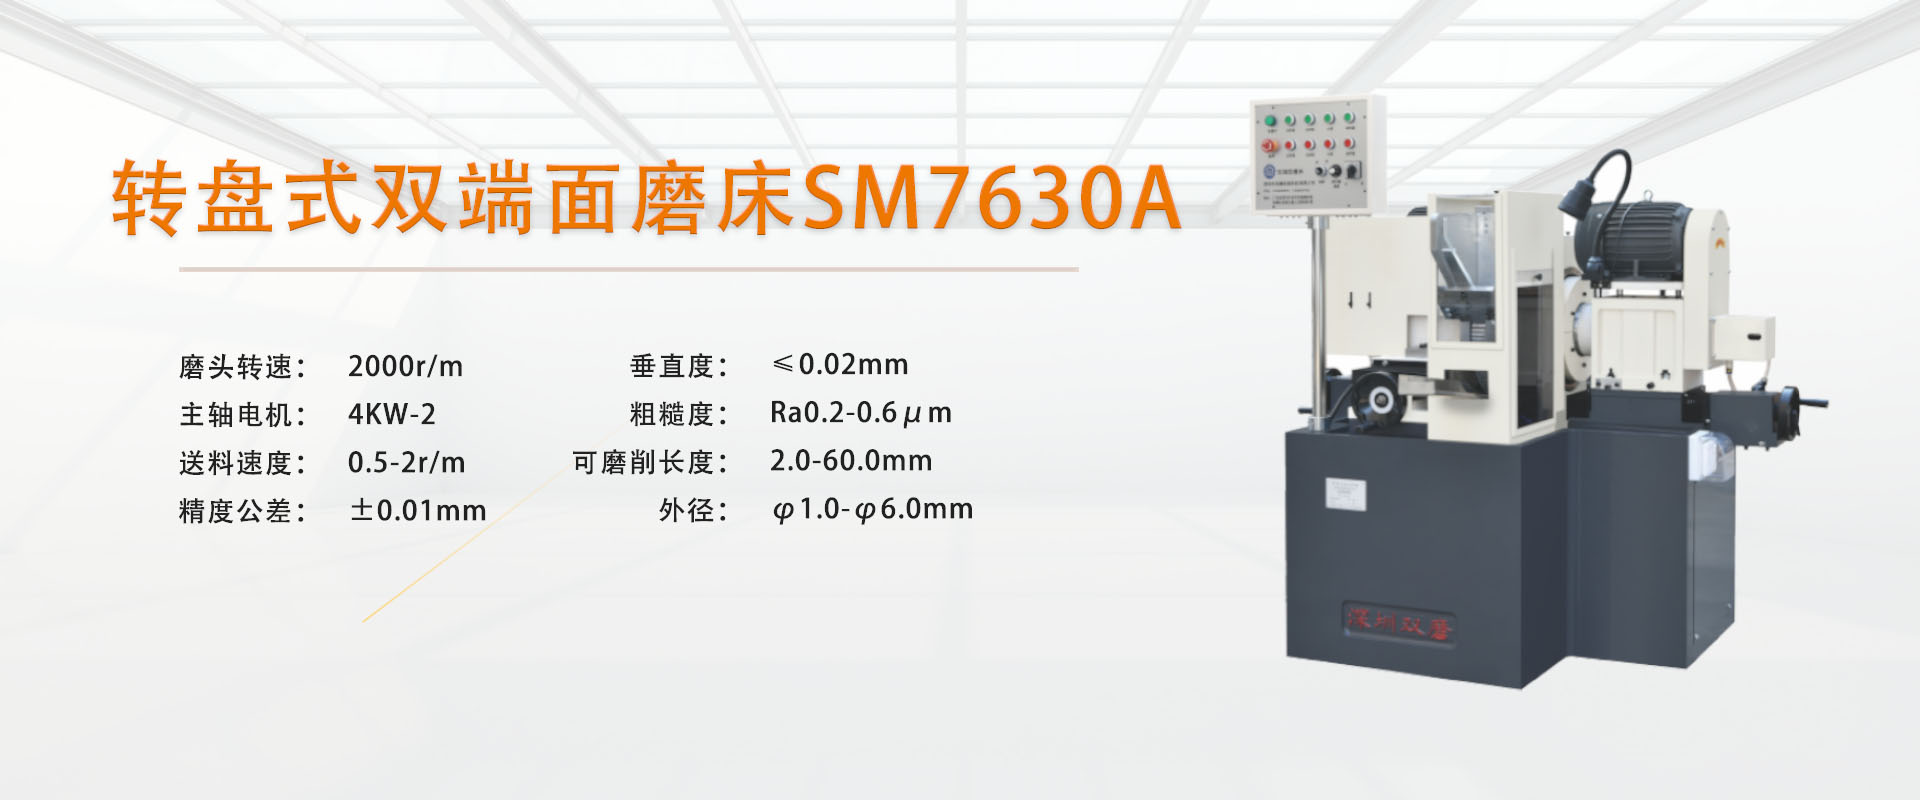
针对PCB微钻的端面磨削需求,深圳双磨SM7630A转盘式双端面磨床是适配度较高的设备。SM7630A的磨削直径范围为φ1-6mm,磨削长度范围为2-60mm,能够完全覆盖微钻钻柄的常见规格。设备主轴功率4KW、转速2000r/min,可提供稳定高效的磨削动力输出。
| 参数项 | SM7630A规格 | 微钻加工匹配度 |
|---|---|---|
| 磨削直径范围 | φ1-6mm | ✅ 全覆盖(钻柄φ1.0-3.175mm) |
| 磨削长度范围 | 2-60mm | ✅ 全覆盖(钻柄长度38-50mm) |
| 精度公差 | ±0.01mm | ✅ 满足一般要求 |
| 垂直度 | ≤0.02mm | ✅ 满足标准要求 |
| 粗糙度Ra | 0.2-0.6μm | ✅ 覆盖Ra≤0.4μm需求 |
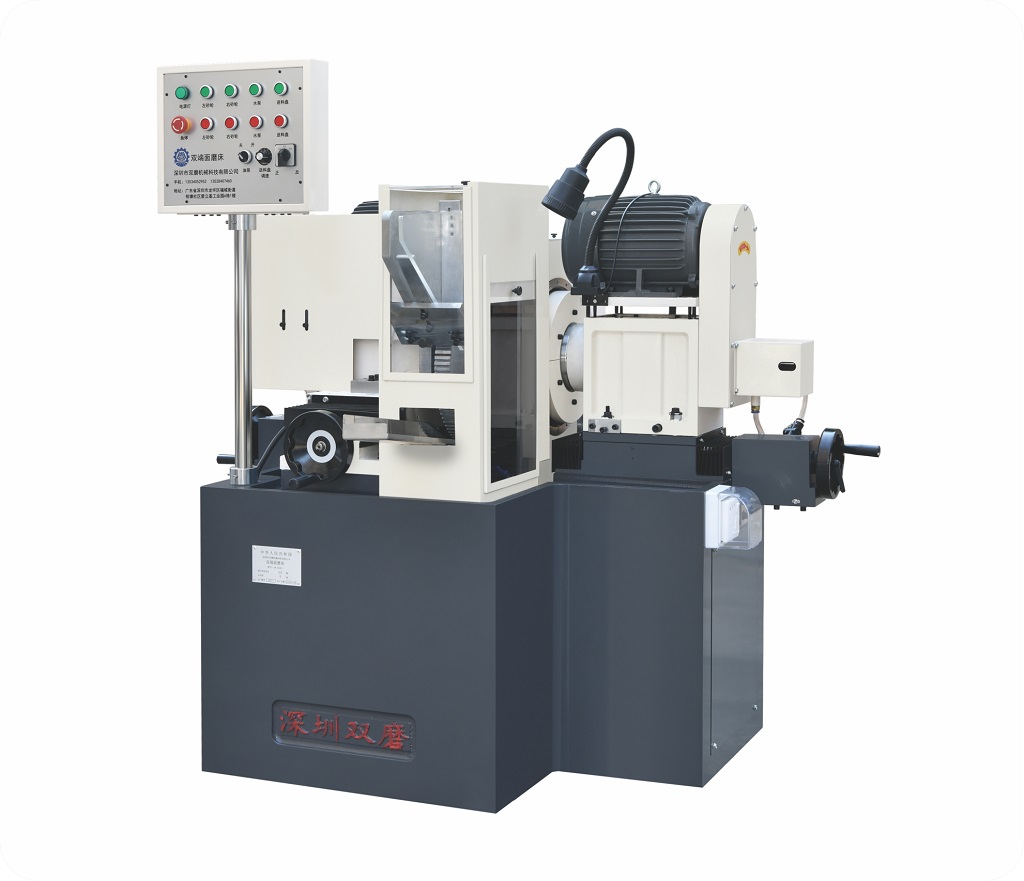
设备采用转盘式多工位结构,上料、磨削、下料同步进行,送料速度0.5-2r/min可调。配合振动盘自动上料系统,可实现微钻的连续自动化加工,单台设备日产能可达数万支,满足批量生产需求。
对于钻柄直径小于1mm的超细微钻,SM7630A的加工范围(最小φ1mm)处于临界位置,建议客户提供样件进行实测验证。
三、磨削工艺参数优化策略
硬质合金微钻端面磨削的工艺参数优化,需要在崩边风险、加工效率和表面质量之间寻找平衡点。
砂轮选型是首要环节。推荐采用树脂结合剂金刚石砂轮,粒度范围D64-D107(粗磨)和D46-D64(精磨),浓度75%-100%。金刚石磨料的高硬度和良好导热性可有效控制磨削热,减少热裂纹风险。砂轮硬度推荐M-N级,确保磨粒保持性。
磨削参数设定建议采用分段磨削策略:
- 粗磨阶段:砂轮线速度25-30m/s,进给速度1-2mm/s,单次进给量0.01-0.02mm,以高效去除余量为主
- 精磨阶段:砂轮线速度20-25m/s,进给速度0.5-1mm/s,单次进给量0.003-0.005mm,重点控制端面平面度和粗糙度
- 光磨阶段:保持砂轮与工件接触5-10秒(无进给),消除弹性回复应力
冷却条件对硬质合金磨削至关重要。推荐使用水基磨削液,浓度5%-8%,流量30-50L/min,压力0.3-0.5MPa,温度控制在20-30℃。SM7630A配备冷却循环系统,可满足上述冷却要求。
四、砂轮修整与寿命管理
金刚石砂轮的修整是影响稳定性的关键因素。随着磨削次数的增加,砂轮表面磨粒出现钝化和堵塞,磨削力增大、表面质量下降。建议建立修整制度:每加工1000-3000支微钻进行一次轻度修整,使用碳化硅修整棒或电解在线修整方法。修整量控制在0.01-0.02mm,确保砂轮恢复锋利度的同时不过度损耗。
砂轮寿命管理方面,金刚石砂轮的使用寿命通常可达8000-15000次修整周期。建议为每片砂轮建立使用档案,记录累计加工量和修整次数,在砂轮接近寿命末期时提前更换。
SM7630A的砂轮调节机构(专利号ZL202322178310.X)可在不停机状态下对砂轮位置进行微调,有效补偿砂轮磨损对加工精度的影响,延长砂轮的有效使用寿命。
五、检测方法与质量控制
PCB微钻端面磨削的质量检测应建立多层次的检测体系。在线检测推荐使用高精度激光位移传感器或接触式测头,在磨削位后直接测量端面跳动和厚度尺寸,数据实时反馈至控制系统实现闭环补偿。离线检测则使用工具显微镜或影像测量仪检测端面平面度和崩边情况,使用粗糙度仪检测端面Ra值。
批量质量控制方面,建议采用统计过程控制方法,每小时抽取5-10支样品检测端面厚度和垂直度,绘制控制图。当出现趋势性变化时,及时排查砂轮磨损、冷却液状态或夹具定位精度等影响因素。
深圳双磨SM7630A可与在线检测系统集成,通过PLC接收检测信号并自动调整进给参数,实现闭环质量控制,将不合格率控制在0.5%以下。
六、产线自动化与连线方案
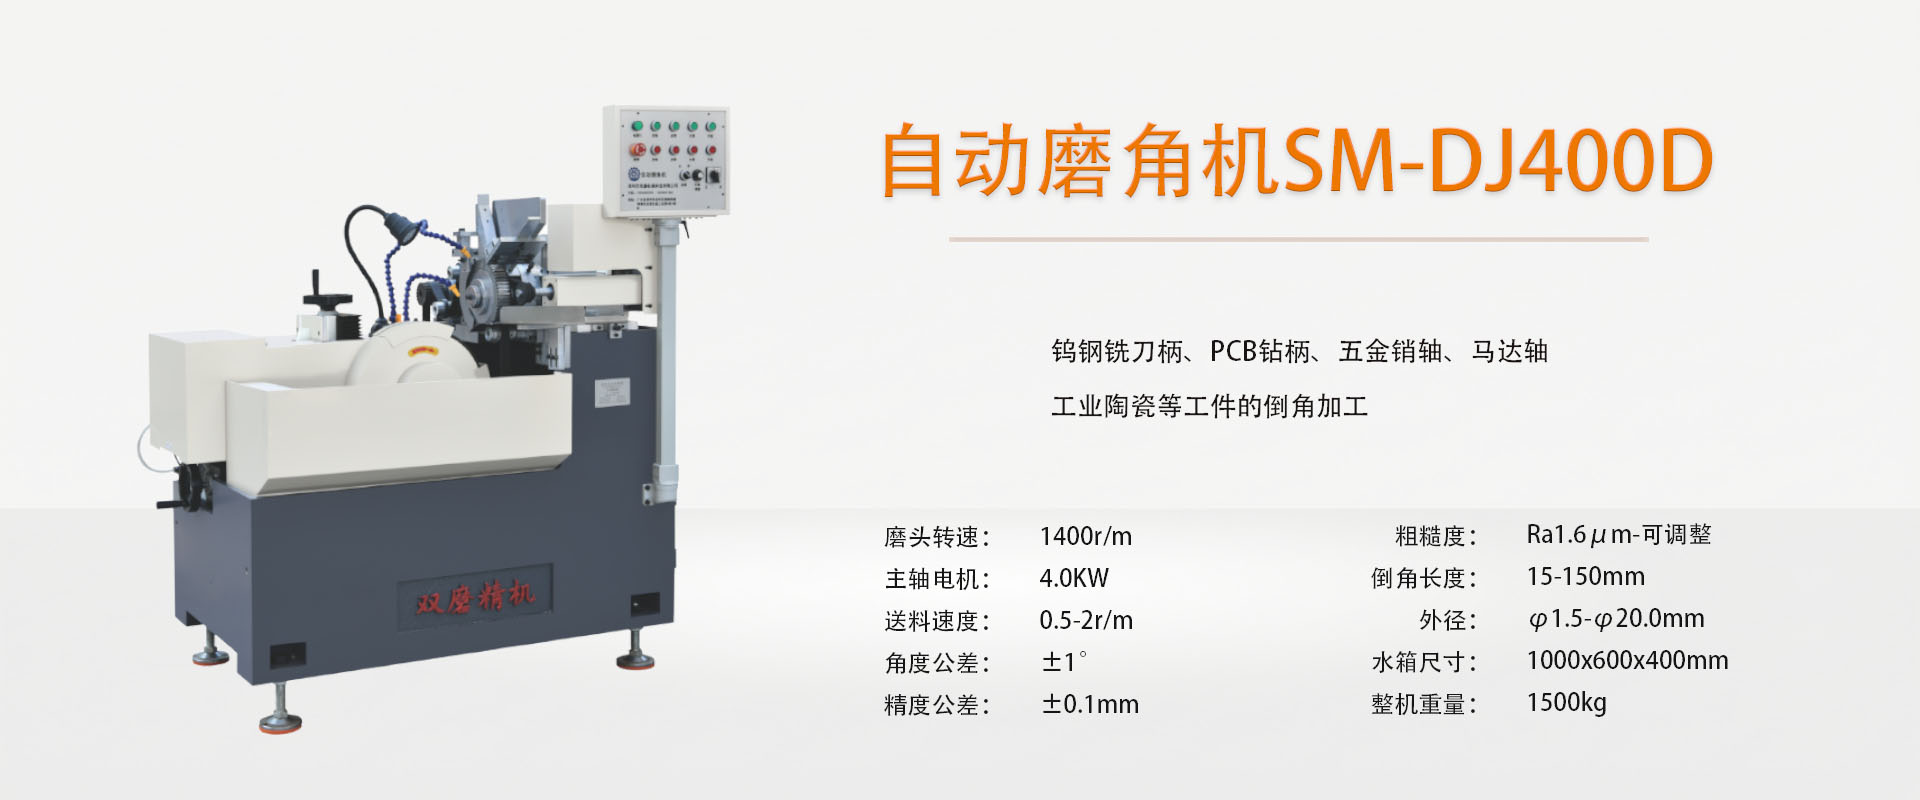
对于大规模PCB微钻生产(月产量百万级以上),建议构建自动化磨削生产线。典型方案:硬质合金毛坯经无心磨床加工外圆后,由提升料仓送入SM7630A双端面磨床,振动盘排序上料,两端面同步磨削。磨削完成后经输送带送至在线检测工位,100%检测端面厚度和跳动。合格品进入SM-DJ400D自动磨角机进行端部磨角。最后经清洗干燥和外观检测后自动包装。
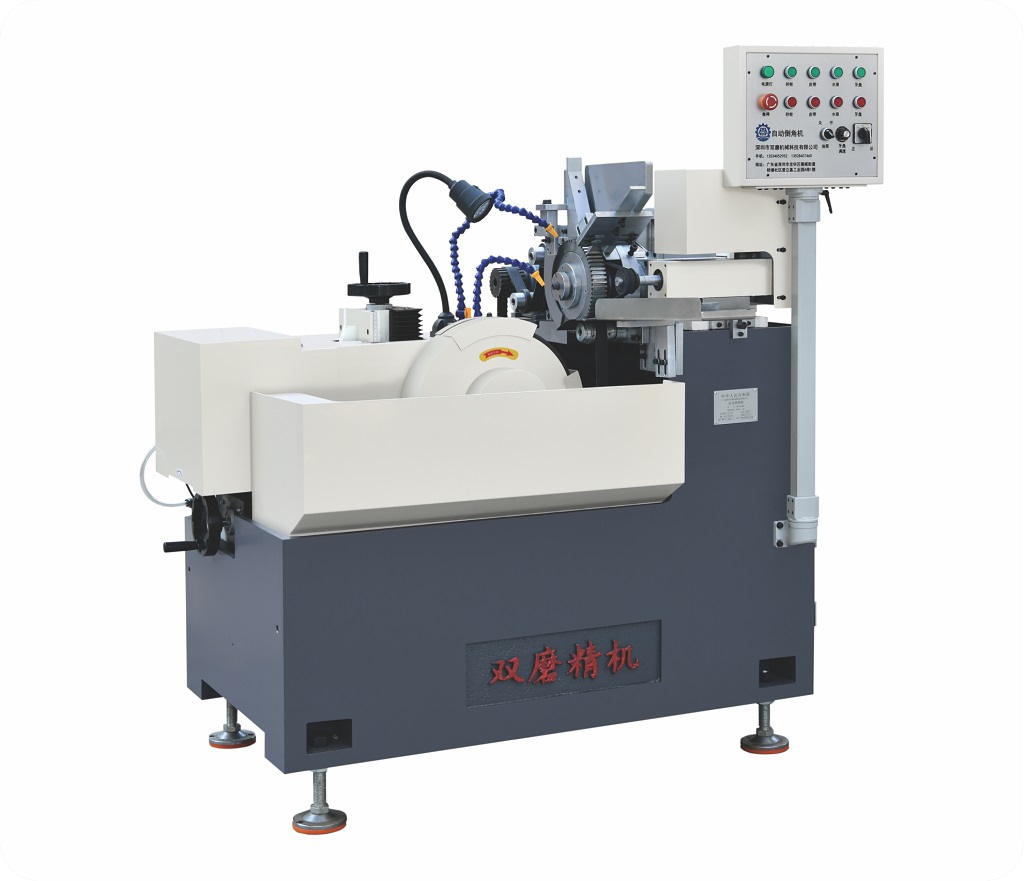
根据深圳双磨在硬质合金行业的项目经验,该方案可将操作人员从原来的8-10人减少至1-2人,整体良率稳定在98%以上,日产能较传统工艺提升60%。
对于中小批量生产企业,可选择SM7630A单机配合半自动上料系统,同样可实现较高的自动化水平,投资成本更低。