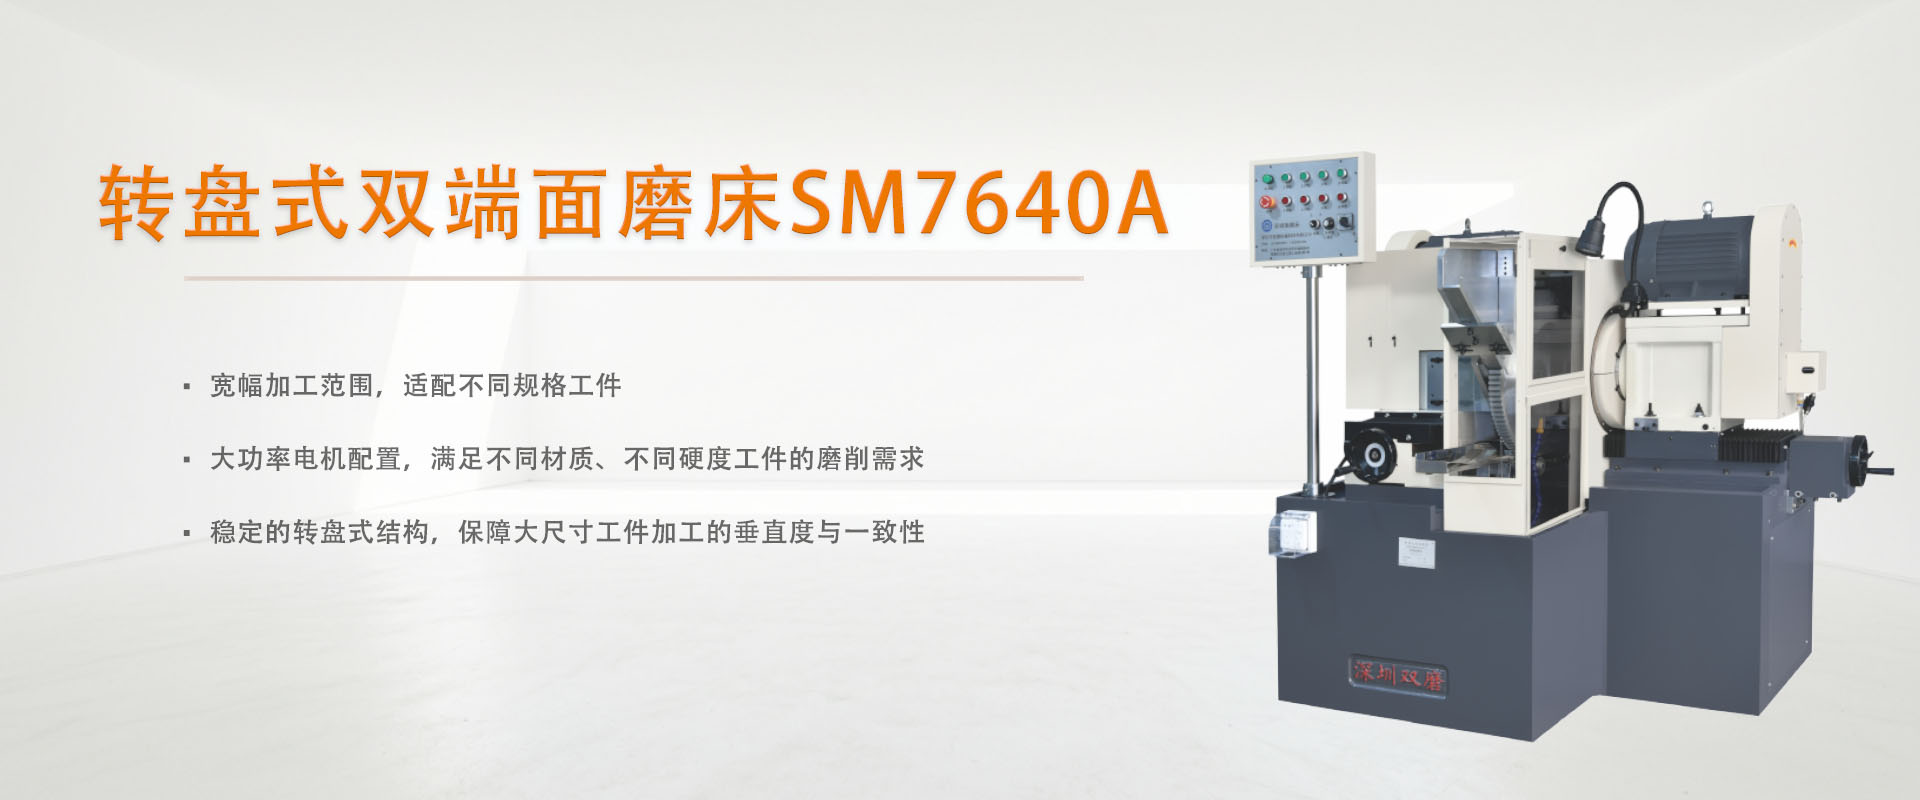
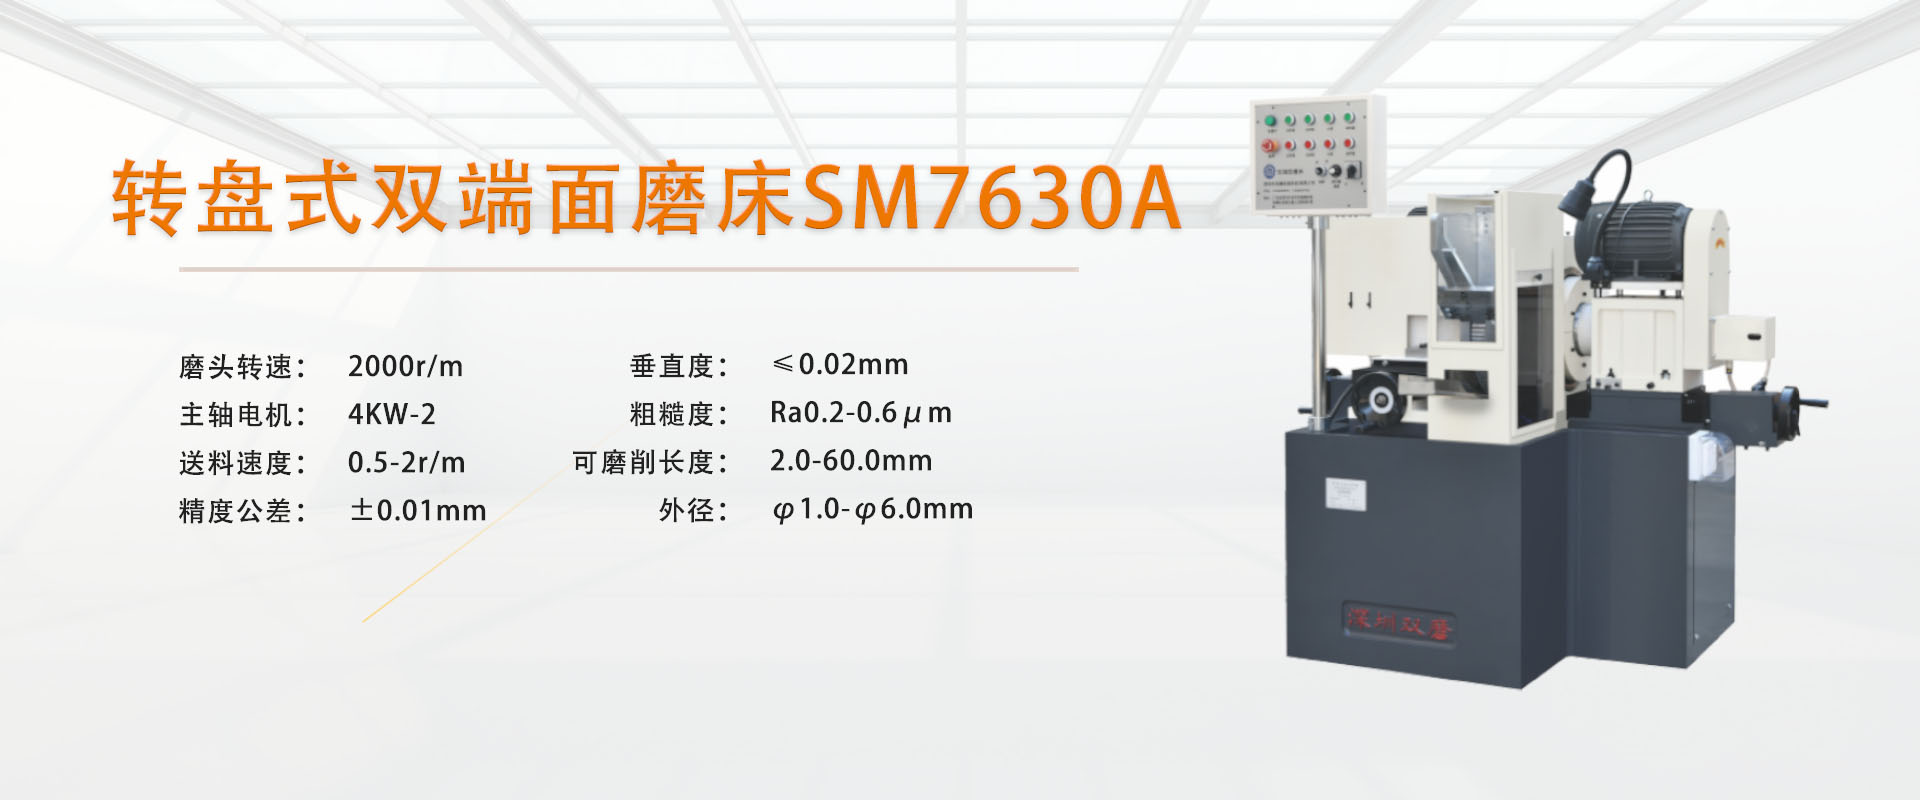
梳理钕铁硼磁性材料高硬脆、易退磁的磨削难点,分享金刚石砂轮选型、冷却控温、工艺参数优化全套技术方案。详解双磨 SM7630A、SM7640A 转盘式双端面磨床在钕铁硼磁钢、磁瓦批量加工中的适配优势,提供磁材专用自动化上料、除尘连线落地工艺,解决崩边、尺寸差、磁性退化等加工问题。
摘要: 钕铁硼(NdFeB)作为第三代稀土永磁材料,因其高磁能积和优异的磁性能,被广泛应用于新能源汽车电机、风力发电、消费电子等领域。然而,钕铁硼材料硬度高、脆性大、对温度敏感,其端面磨削加工面临崩边、磁性退化、尺寸一致性差等挑战。本文从钕铁硼材料特性出发,系统分析双端面磨削中的关键技术难点与解决方案,包括砂轮选型、冷却策略、工艺参数优化、自动化方案设计等,并结合双磨SM7630A和SM7640A转盘式双端面磨床的应用案例,为磁性材料加工企业提供可落地的技术参考。
一、钕铁硼材料的加工特性与磨削难点
钕铁硼永磁材料采用粉末冶金烧结工艺制成,其组织结构中存在大量脆性的富钕相和边界相。这种微观结构决定了它在加工中具有三大特性:
高硬度与高脆性:钕铁硼的维氏硬度可达HV 500-800,脆性大,磨削过程中边缘极易产生崩裂和微裂纹。
温度敏感性:钕铁硼的居里温度通常在310-380°C之间,磨削热若不能及时排出,可能导致材料局部退磁或磁性能下降。
化学活性:钕铁硼粉末容易氧化,在冷却液选择和磨削环境控制上需要特别注意防锈和防腐。
这些特性使得钕铁硼的双端面磨削加工对工艺控制要求远高于普通金属材料。
二、双端面磨削在钕铁硼加工中的优势
与传统单面磨削后翻面装夹的方式相比,双端面磨削在钕铁硼加工中具有显著优势:
两端面平行度保证:双主轴同步磨削两端面,避免了二次装夹引入的定位误差,平行度可稳定控制在0.02mm以内。
受力平衡:两端面同时磨削时工件受对称磨削力,降低了薄片状磁钢在加工中的变形风险。
效率大幅提升:转盘式多工位连续作业,上料、磨削、下料同步进行,单机日产可达数千件。
自动化集成可行:可与自动上料、在线检测、清洗干燥等系统联动,实现磁性材料加工的自动化生产。
三、砂轮选择与匹配策略
钕铁硼磨削的砂轮选择是决定加工质量的首要因素:
磨料类型:优先选用金刚石砂轮。金刚石硬度远高于钕铁硼,磨削效率高且寿命长。
粒度选择:粗磨80#-120#,快速去除余量;精磨200#-400#,保证Ra 0.2-0.6μm。
结合剂类型:树脂结合剂金刚石砂轮兼具良好的自锐性和缓冲减振性能。
砂轮修整频率:建议每加工500-1000件检查修整,保持磨粒露出高度。
四、冷却系统与温度控制
温度控制是钕铁硼双端面磨削中最易被忽视却又至关重要的环节:
冷却液选择:水基磨削液,含防锈和极压添加剂,流量20-40L/min。
冷却方式:上下喷嘴对冲式冷却,确保磨削弧区全覆盖。
温度监测:建议加装温度传感器,超过80°C时自动降速或加大冷却。
冷却液维护:定期更换并清理过滤系统。
五、工艺参数优化与精度控制
| 参数项 | 推荐范围 | 影响说明 |
|---|---|---|
| 主轴转速 | 1500-2000 r/min | 高速提升光洁度,但需监控温度 |
| 进给速度 | 0.5-1.5 r/m | 慢速降低崩边风险 |
| 单次磨削量 | 0.01-0.05 mm | 大切深提效率,小切深保精度 |
| 光磨次数 | 2-3次(无进给) | 释放残余应力,改善表面质量 |
| 砂轮粒度 | 粗磨120# / 精磨325# | 梯度过渡避免表面突变 |
六、自动化集成与批量生产方案
钕铁硼磁钢通常为大批量生产场景,自动化方案的合理设计直接影响产线综合效率:
基础自动上下料:转盘结构已实现自动送料,操作人员可同时看管2-3台设备。
振动盘集中上料:适用于直径5mm以下的小型磁钢件。
料仓式批量上料:适用于较大尺寸磁钢,推料机构逐件送入。
磁材专用除尘系统:加装高效过滤及磁分离装置。
连线集成:与清洗机、烘干机、分选机等后道设备连线。
深圳双磨产品应用建议
SM7630A转盘式高精密双端面磨床:适用于外径1-6mm、长度2-60mm的小型磁钢件,精度公差±0.01mm,4kW/2000r/min主轴,配备金刚石砂轮可批量输出Ra0.2-0.6μm的表面质量。
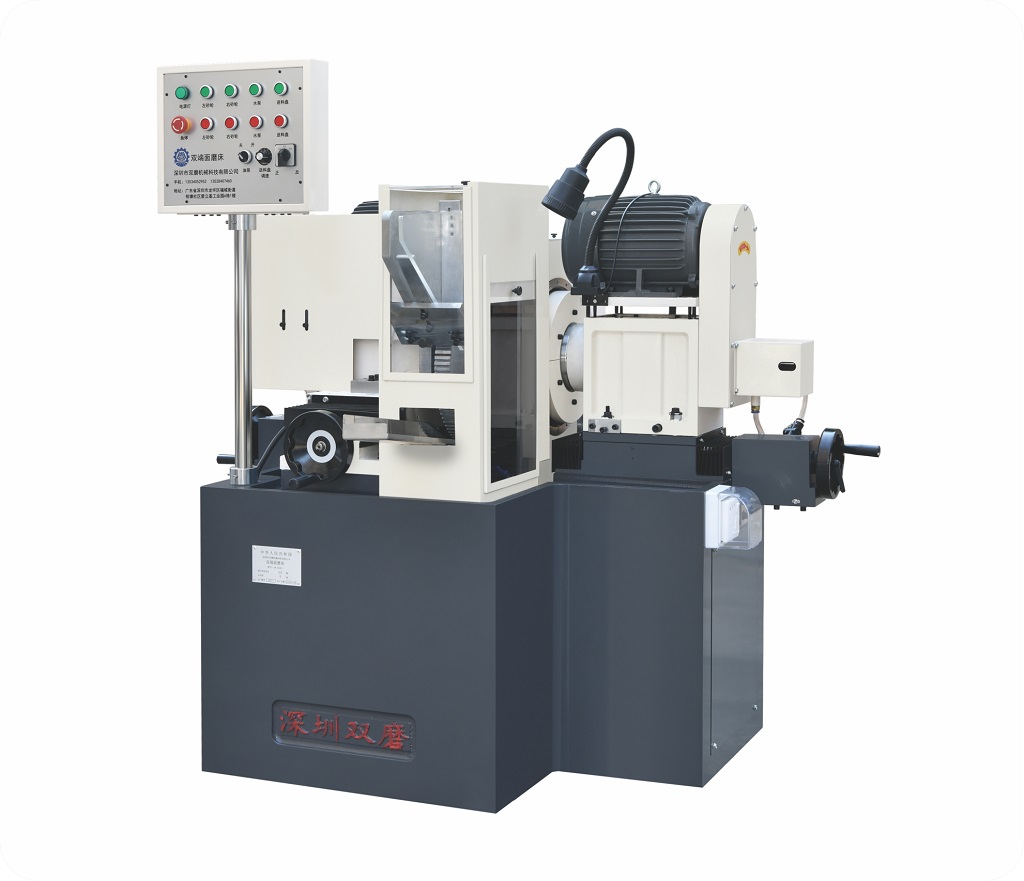
SM7640A转盘式中大件双端面磨床:适用于外径1-12mm、长度2-100mm的中大型磁钢件,7.5-11kW/1400r/min主轴,功率更强,满足磁瓦、磁环等较大尺寸磁材的大批量规模化生产。
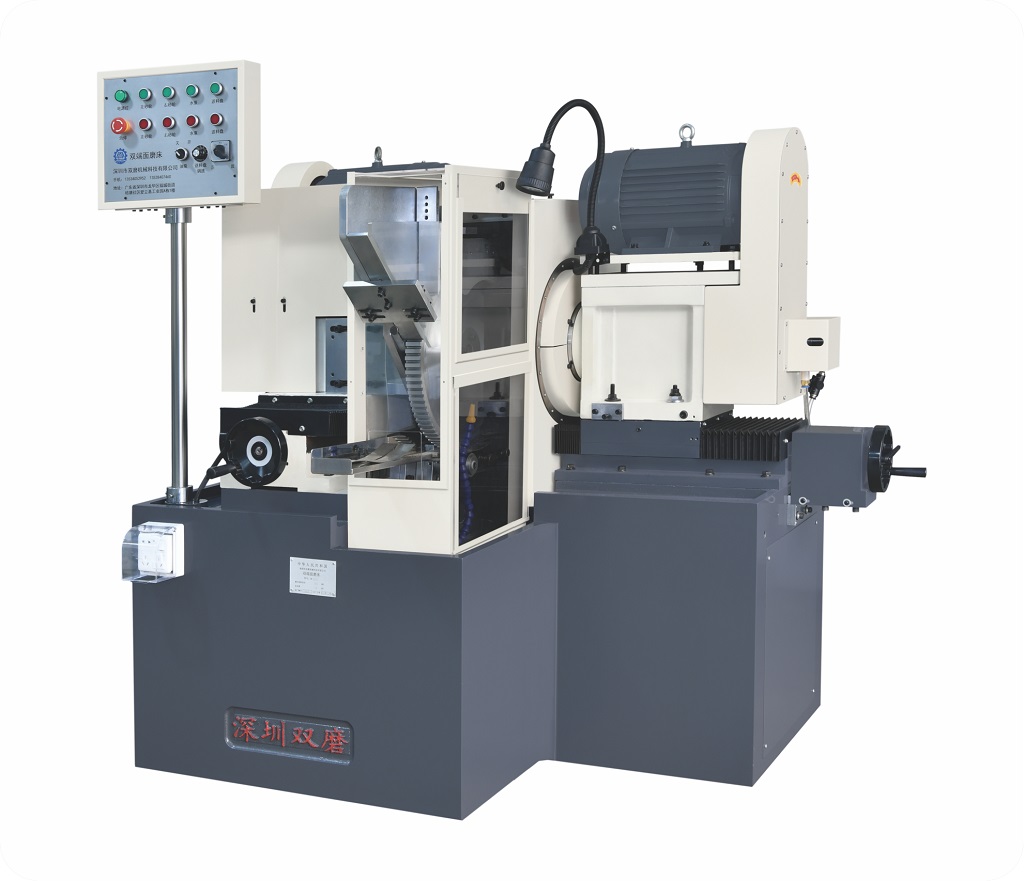
深圳双磨可提供磁材磨削专用自动化方案,包括防磁化夹具设计、磁性粉尘高效过滤系统、自动上下料机构等非标配置。
总结