转盘式双端面磨床连续8小时量产中出现尺寸漂移怎么办?本文从主轴热伸长、砂轮磨损、机械松动、冷却波动四大成因切入,系统讲解精度漂移识别方法与工艺管控手段,结合深圳双磨SM7630A、SM7640A量产经验,帮助硬质合金、工业陶瓷、磁性材料、精密销轴加工企业在连续量产中把工件公差稳定控制在±0.01mm以内。
本文聚焦转盘式双端面磨床长时间量产场景下的精度漂移问题,从热变形、砂轮磨损、机械松动、冷却波动四大漂移成因入手,系统讲解精度漂移的形成机理、现场识别方法与针对性管控手段。结合深圳双磨 SM7630A、SM7640A 转盘式双端面磨床量产落地经验,帮助制造企业在 8 小时连续量产中,把工件尺寸散差稳定控制在 ±0.01mm 公差带内,为硬质合金、工业陶瓷、磁性材料、精密销轴等高精度端面加工提供可落地的工艺管控参考。
摘要
转盘式双端面磨床在连续 8 小时量产中出现的尺寸漂移、端面平行度劣化,是精密加工厂最常遇到的批量稳定性问题。漂移成因并非单一因素,而是主轴热伸长、砂轮自锐磨损、转盘定位副间隙变化、冷却系统温度波动、磨削力动态失衡等多因素耦合的结果。本文系统拆解 8 小时量产周期内精度漂移的形成机理、关键监测节点、各成因对应的工艺与设备管控手段,并给出 SM7630A/SM7640A 在硬质合金、磁材、陶瓷三类典型工况下的工艺参数管控建议。
一、精度漂移的定义与 8 小时量产表现
精度漂移指磨床在连续加工过程中,工件尺寸、平行度、表面粗糙度随时间发生的渐进性偏移。不同于撞机、砂轮碎裂这类突发性故障,漂移是缓慢、累积的,往往在 2-3 小时后才开始显现,到第 6-8 小时达到峰值。
在 8 小时量产场景下,漂移的典型表现有三类:一是工件厚度单向持续增大或减小,整体尺寸分布随时间线性偏移,这是主轴热伸长或砂轮均匀磨损的典型信号;二是尺寸散差逐渐变宽,虽然均值没有明显偏移,但同一批次内工件厚度极差持续扩大,这是砂轮钝化、磨削力波动或转盘定位副间隙增大的表现;三是平行度周期性波动,每过固定数量工件就出现一组超差件,通常与砂轮修整周期、送料盘节拍误差或冷却系统周期性波动相关。
加工厂做精度漂移验证,通常采用如下方法:连续加工 8 小时,每小时随机抽取 20-30 件工件,测两端面厚度、平行度、表面粗糙度,把每小时的均值和散差画成趋势图,即可直观判断是否存在漂移、漂移方向和漂移量级。
二、主轴热伸长:8 小时漂移的首要成因
主轴系统是磨床发热量最大的部件。电主轴在高速旋转下,电机铜损、铁损、轴承摩擦持续产热,主轴轴芯温度随运行时间上升,产生轴向热伸长。在双端面磨床中,两个磨头的主轴热伸长量直接反映为砂轮端面相对位置的变化,进而体现在工件厚度上。
主轴热伸长的典型规律是开机后 1-2 小时内伸长最快,之后逐渐趋于热平衡;若环境温度、冷却水温稳定,2-3 小时后伸长量进入平台期。但实际生产中,换班停机、更换工件、修整砂轮等操作都会打断热平衡,再次开机后又进入新一轮温升过程,这就是为何下午班开机前 1 小时又容易出现尺寸偏移。
针对主轴热伸长的管控手段主要有四项。一是开机预热,正式量产前让主轴以工作转速空转 20-30 分钟,待主轴温度稳定后再进刀加工,避免冷机直接量产带来的前 1-2 小时尺寸偏移。二是匹配冷却系统,主轴油冷或水冷的设定温度应与车间环境温度接近,避免冷却温度与环境温差过大导致主轴外壳与轴芯温差不一致。三是热对称结构设计,深圳双磨 SM7630A、SM7640A 采用高刚性时效铸件床身,床身结构设计融入热对称布局,配合强制冷却流道,减小单侧热变形对砂轮位置的影响。四是尺寸补偿,量产过程中按抽检结果微调进给位置,补偿热伸长带来的尺寸变化。
三、砂轮磨损与钝化:散差扩大的核心因素
砂轮在磨削过程中持续自锐磨损,磨粒不断脱落、出新刃口,当磨粒磨损到一定程度后,砂轮切削能力下降、磨削力增大,工件尺寸开始向"磨不动"方向偏移,同时表面粗糙度恶化、端面易出现振纹。
砂轮磨损引起的漂移与热伸长有明显区别:热伸长通常是单向、平滑的,而砂轮磨损的漂移趋势呈阶梯状,每次修整后尺寸回到基准,随后缓慢偏移,到下一次修整又回到基准。如果两次修整之间尺寸偏移超出公差带,就说明修整周期设置过长,需要缩短。
管控砂轮磨损漂移的关键是制定合理的修整周期和修整参数。金刚石砂轮和 CBN 砂轮耐磨性好、修整周期长,适合长时间量产;普通刚玉砂轮磨损快、修整频次高。修整参数方面,修整深度过大会造成砂轮浪费、修整后尺寸跳变大,修整深度过小又无法充分恢复切削能力,工程上通常每次修整深度 0.01-0.03mm,分 2-3 次走刀完成。深圳双磨 SM7630A/SM7640A 可配备砂轮自动修整装置,按加工件数或磨削时间触发修整,修整后自动补偿进给量,把修整带来的尺寸跳变控制在公差带内。
针对不同材质,砂轮选型直接影响磨损速率:加工硬质合金推荐 SDC 金刚石砂轮,加工磁性材料、五金钢材推荐 CBN 砂轮,加工工业陶瓷推荐树脂结合剂金刚石砂轮,选型匹配可显著降低磨损漂移。
四、机械结构松动与转盘定位精度衰减
8 小时量产中机械因素导致的漂移,主要来自两个部位:一是主轴轴承预紧力衰减、砂轮法兰锁紧松动,导致砂轮端面跳动增大;二是转盘分度定位副长期使用后出现磨损,定位精度重复性下降。
这类漂移的特征是没有明显单向趋势,散差突然变宽或出现偶发超差件,且往往伴随加工声音变化、工件端面振纹。机械因素漂移不像热伸长那样有明确时间规律,可能在加工 4 小时后突然出现,也可能一直不出现,取决于设备状态。
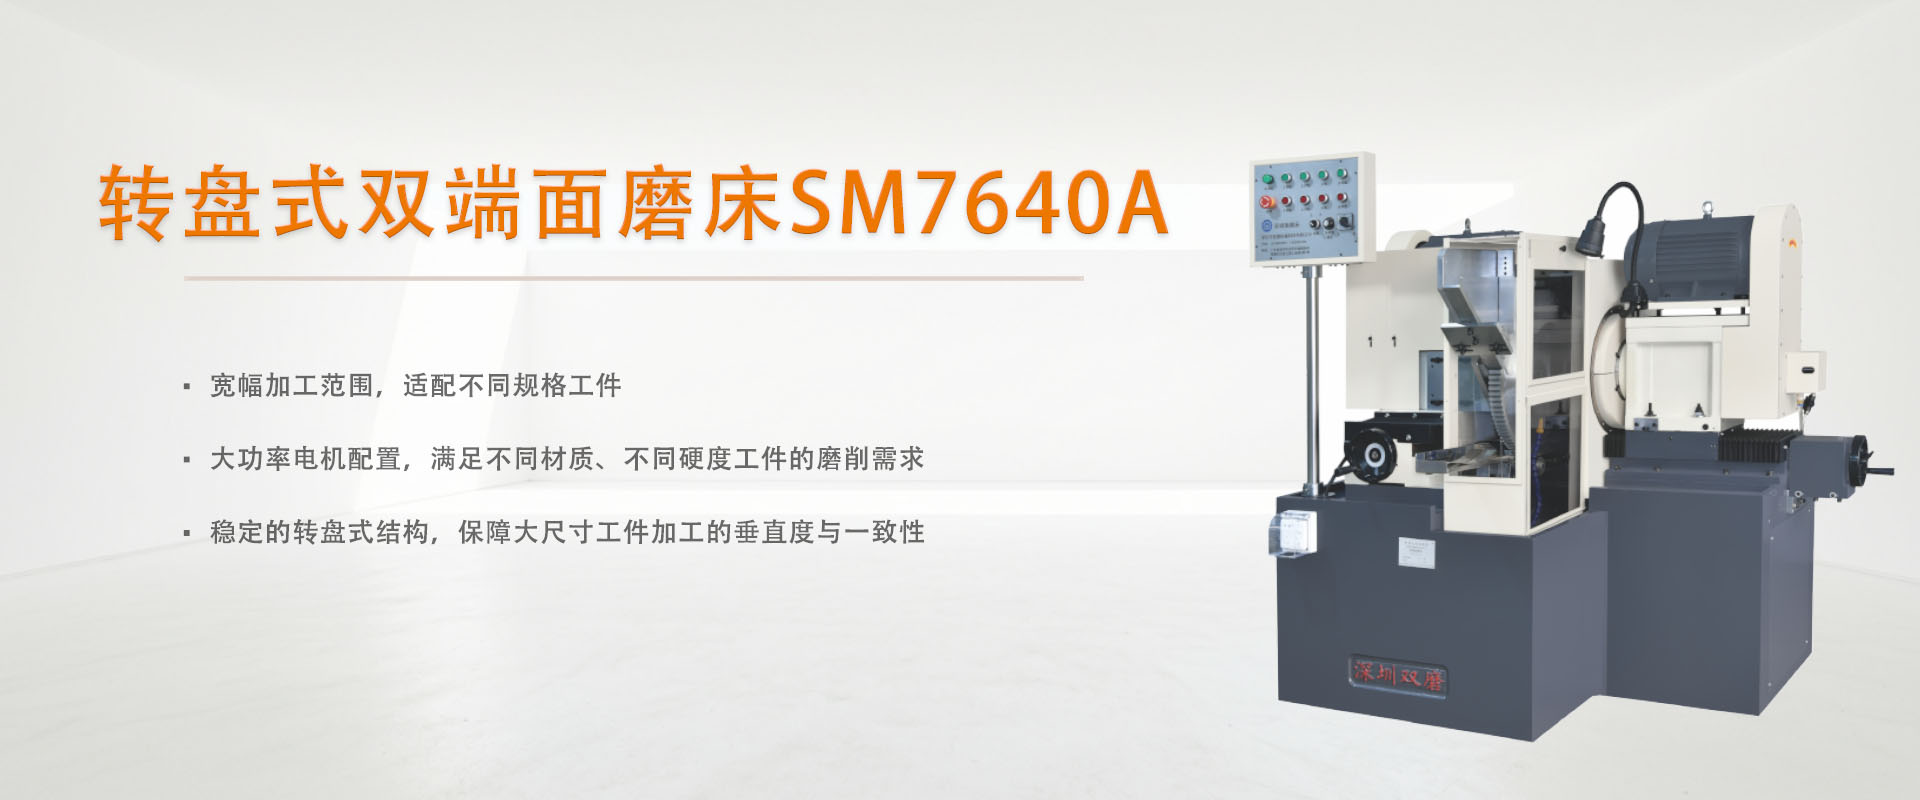
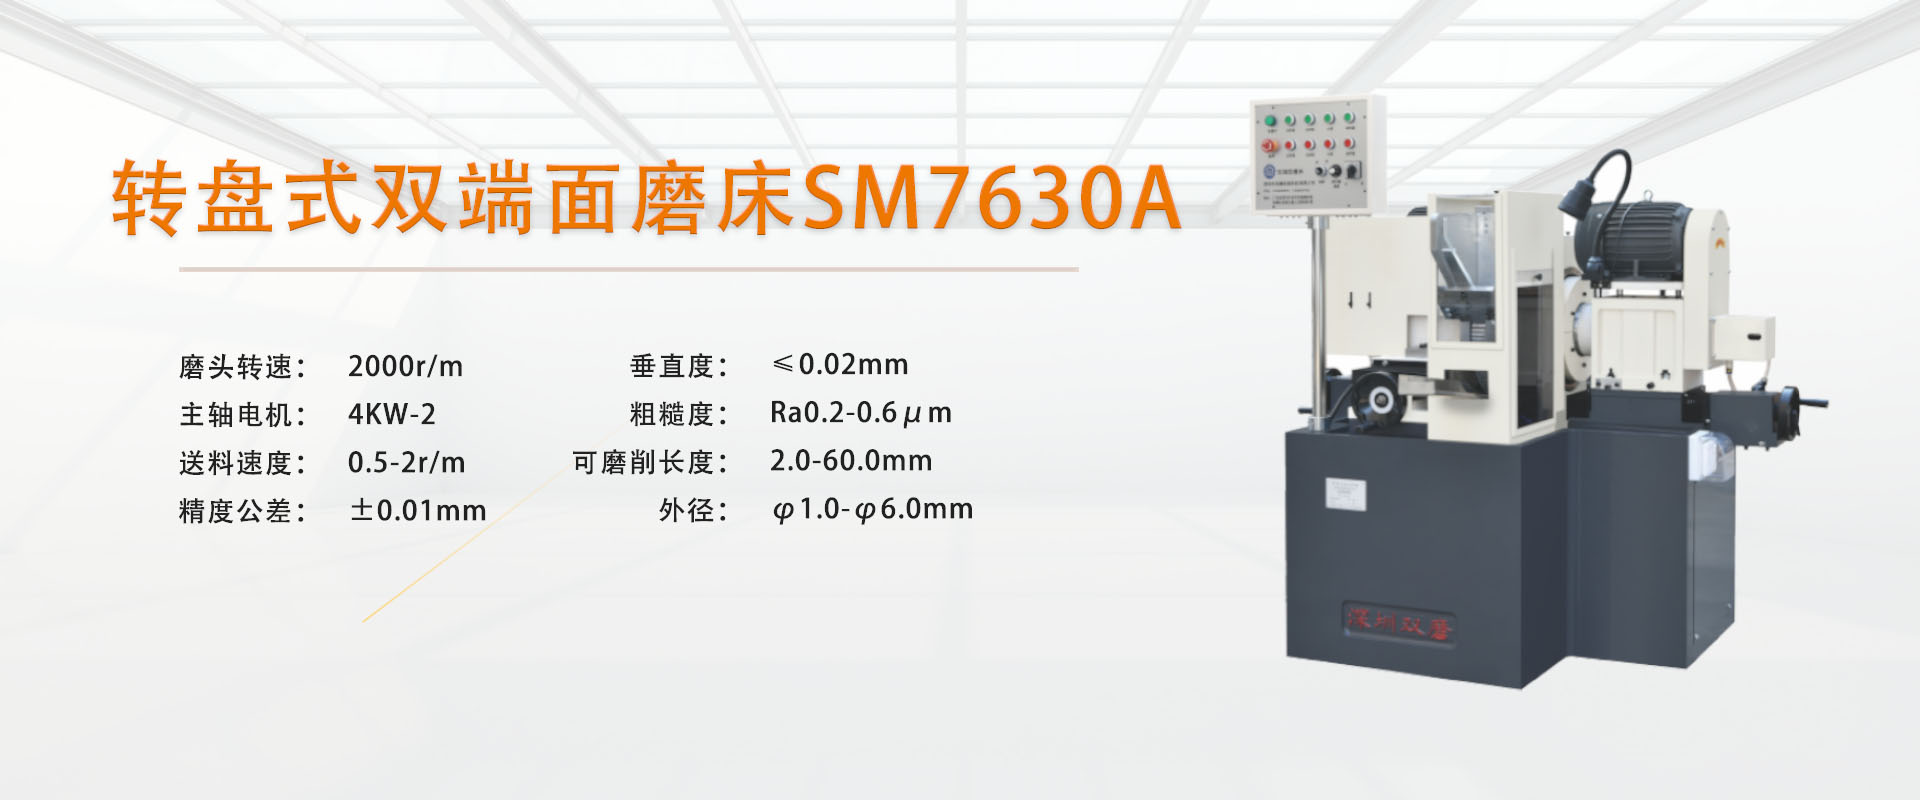
针对机械因素的管控,量产前应做三项基础检查:用百分表测砂轮法兰端面跳动,确认在允许范围内;检查砂轮锁紧螺母是否到位,避免高速下松动;检查转盘定位副锁紧状态,确认各工位重复定位精度一致。深圳双磨 SM7630A、SM7640A 均采用多重去应力时效处理床身与高精度闭环进给控制系统,SM7630A 主轴转速 2000r/min 配合 4KW 双电机,SM7640A 主轴转速 1400r/min 配合 7.5-11KW 大功率双主轴,设备满载运行动力恒定无衰减、无震动偏移,长期运行可稳定保持±0.01mm 尺寸公差、≤0.02mm 端面垂直度。
五、冷却系统与磨削液温度:容易被忽略的漂移源
磨削液在双端面磨削中承担冷却、冲屑、润滑三重作用。磨削液温度变化会带来两方面影响:一是工件与砂轮接触区温度变化导致热变形不一致,二是床身、主轴外壳受磨削液温度影响产生附加热变形。
量产中常见的问题是:水箱容量小、连续磨削 3-4 小时后磨削液温度上升明显,冷却液温度升高后冷却效率下降,工件磨削区温度上升,热膨胀量增大,磨完冷却后工件收缩,尺寸偏小。这种漂移与室温变化、班次时间强相关,夏季下午最明显。
冷却系统管控措施有三项。一是水箱容量足够大,保证磨削液温度在 8 小时内温升不超过 3°C。二是加装制冷机或热交换器,把磨削液温度稳定在与室温接近的区间,夏季高温时尤其重要。三是冷却液喷射方向对准磨削区,保证两个磨头冷却流量均衡,两端冷却不均会导致工件两端热变形不一致,直接影响平行度。SM7630A/SM7640A 配备有效冷却系统配置,有助于保持加工区域温度稳定和磨削质量一致性。
六、8 小时量产精度管控的工艺体系
把上述四类成因对应管控手段整合起来,形成一套可落地的精度管控流程,可分五步执行。
第一步,开机预热与首件确认。主轴空转预热 20-30 分钟后再进刀,首件检测合格后进入量产,避免冷机漂移。
第二步,按材质设定工艺参数基准。粗磨阶段磨削深度 0.02-0.05mm、进给速度 6-12m/min,精磨阶段磨削深度 0.003-0.01mm、进给速度 3-6m/min,光磨阶段 2-5 次无进给磨削消除弹性变形偏差。SM7630A 送料速度 0.5-2r/min 无级可调,SM7640A 送料速度同样 0.5-2r/min 无级可调,可根据材质和节拍灵活设定。
第三步,建立定频抽检与补偿机制。每小时抽检 20-30 件,测厚度均值与散差,若均值出现单向偏移趋势,及时微调进给补偿;若散差扩大,检查砂轮状态或修整周期。
第四步,按材质设定修整周期。硬质合金精磨工况每加工 500-800 件修整一次,五金钢件粗磨工况每加工 200-400 件修整一次,修整后做首件确认再批量生产。
第五步,班次结束后做设备状态点检。检查砂轮磨损量、主轴温升、冷却液位、定位副锁紧状态,做好下一班次开机准备。
以 SM7630A 加工 φ3×20mm 硬质合金 PCB 钻柄为例:粗磨 ap=0.03mm、vf=6m/min,精磨 ap=0.005mm、vf=4m/min,光磨 3 次无进给,节拍约 8 秒/件。量产中按每小时抽检、每 600 件修整一次砂轮、配合主轴预热和冷却温度管控,连续 8 小时加工工件厚度散差可稳定控制在±0.01mm 以内,端面平行度≤0.02mm,表面粗糙度 Ra≤0.3μm。
深圳市双磨机械科技有限公司 SM7640A 转盘式双端面磨床
深圳双磨产品应用建议
对于直径 6mm 以内、长度 60mm 以内的小型精密零件,SM7630A 双端面磨床的高精度特性尤为适合,4KW 双主轴、2000r/min 转速、±0.01mm 加工公差,适配硬质合金 PCB 钻柄、微型销轴、陶瓷轴棒、磁材小件等高精度端面磨削场景。对于直径 1-12mm、长度 2-100mm 的中大规格工件批量加工。
 SM7640A 配备 7.5-11KW 大功率双主轴,磨削动力充沛,适合五金销轴、汽车零部件、硬质合金棒材、粉末冶金结构件等规格较丰富的混线量产场景。两台设备均采用开放式通用磨削参数算法,可自适应适配金属、硬脆非金属各类材质。
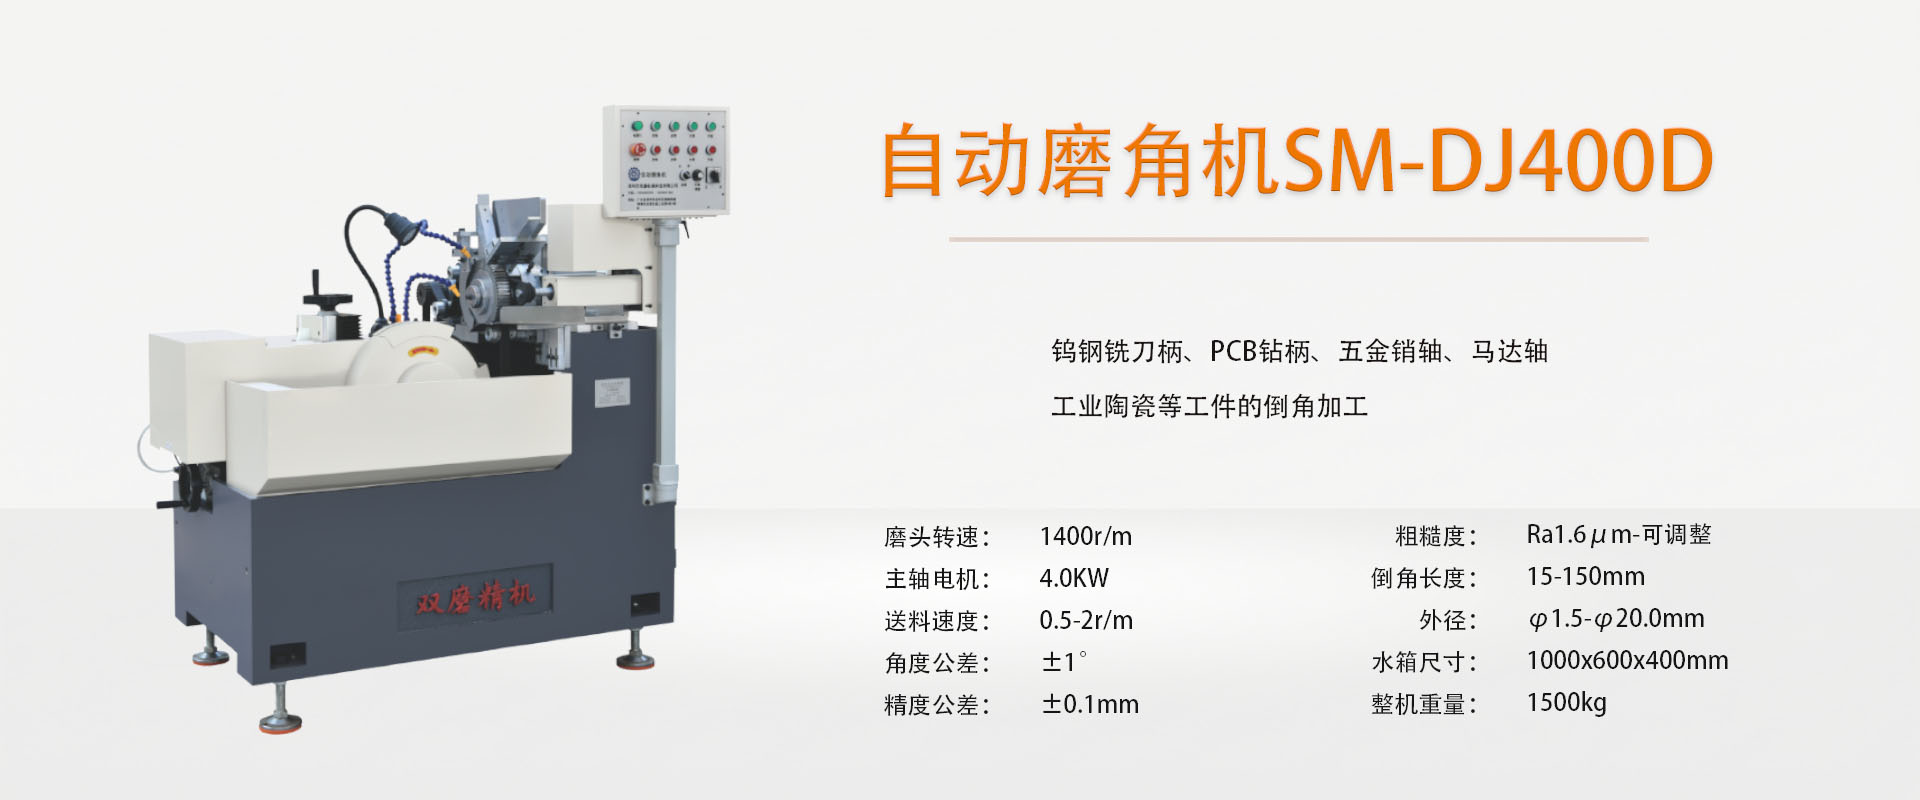
 配合 SM-DJ400D 全自动磨角机可组成"磨端面+磨角"全流程方案。深圳双磨提供样件试磨服务,企业可提供工件与精度要求,由技术团队出具适配工艺方案。

总结
转盘式双端面磨床 8 小时量产精度漂移不是不可控的设备缺陷,而是主轴热伸长、砂轮磨损、机械状态、冷却波动四类因素耦合的工艺问题。通过开机预热建立热平衡、设定粗精磨分段参数、建立定频抽检与补偿机制、按材质匹配砂轮与修整周期、稳定冷却液温度,可在连续量产中把工件尺寸散差稳定控制在 ±0.01mm 公差带内。SM7630A、SM7640A 在结构刚性、主轴稳定性、控制系统、冷却配置上为精度长期稳定提供了设备基础,配合规范化的工艺管控流程,可有效解决精密加工厂量产漂移难题,保障 8 小时连续加工的尺寸一致性。