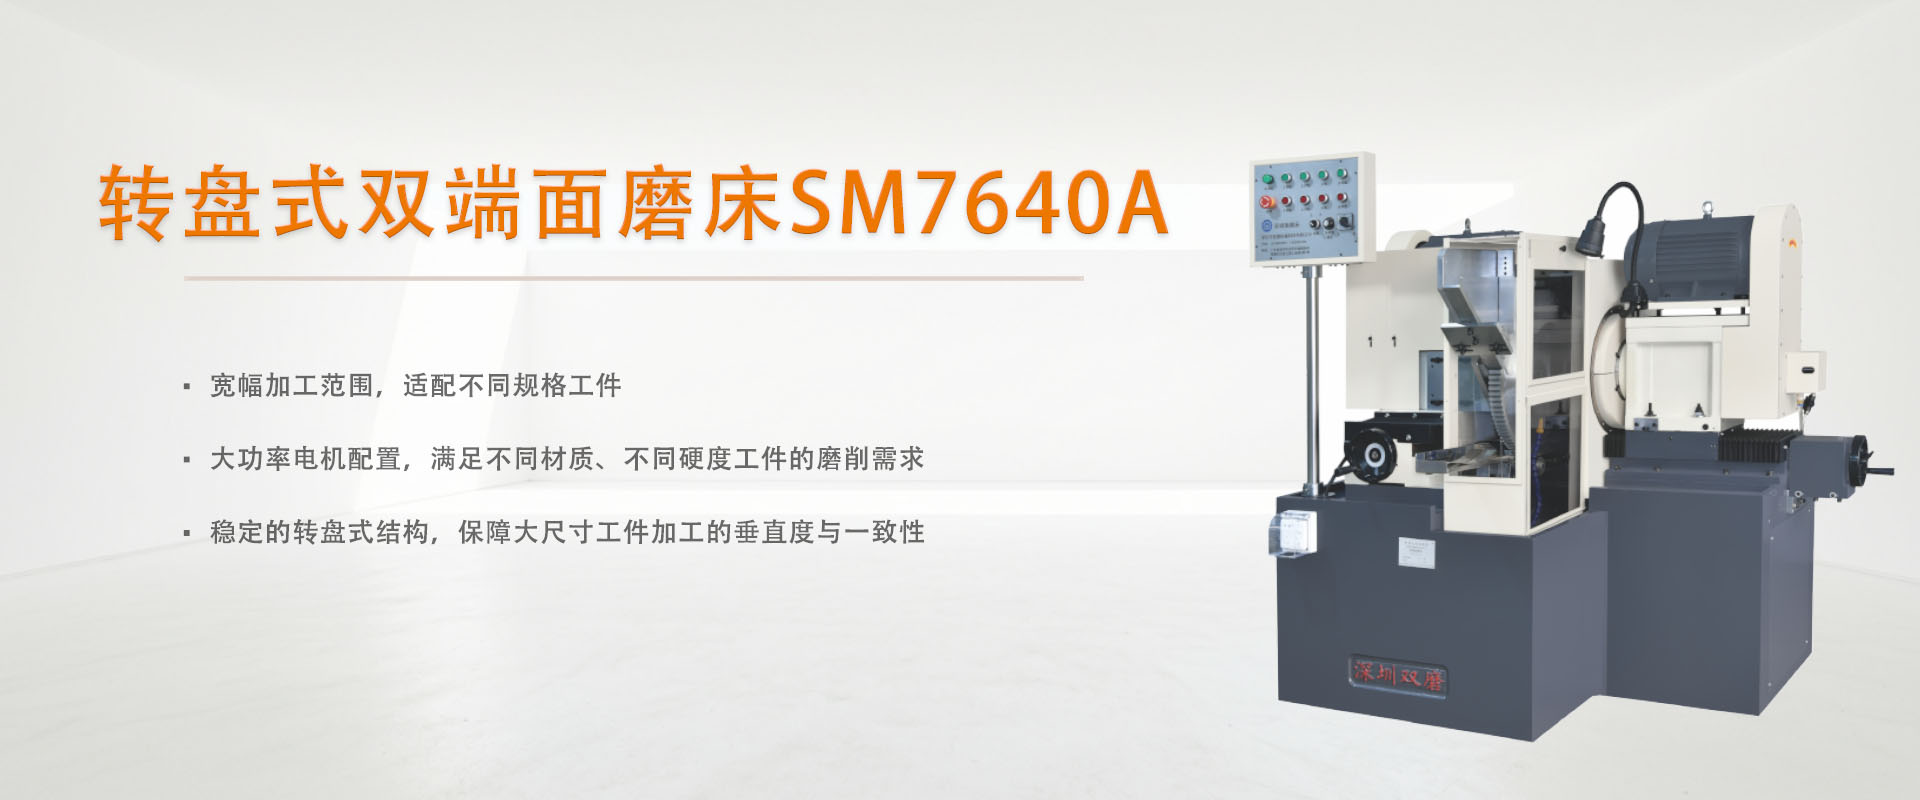
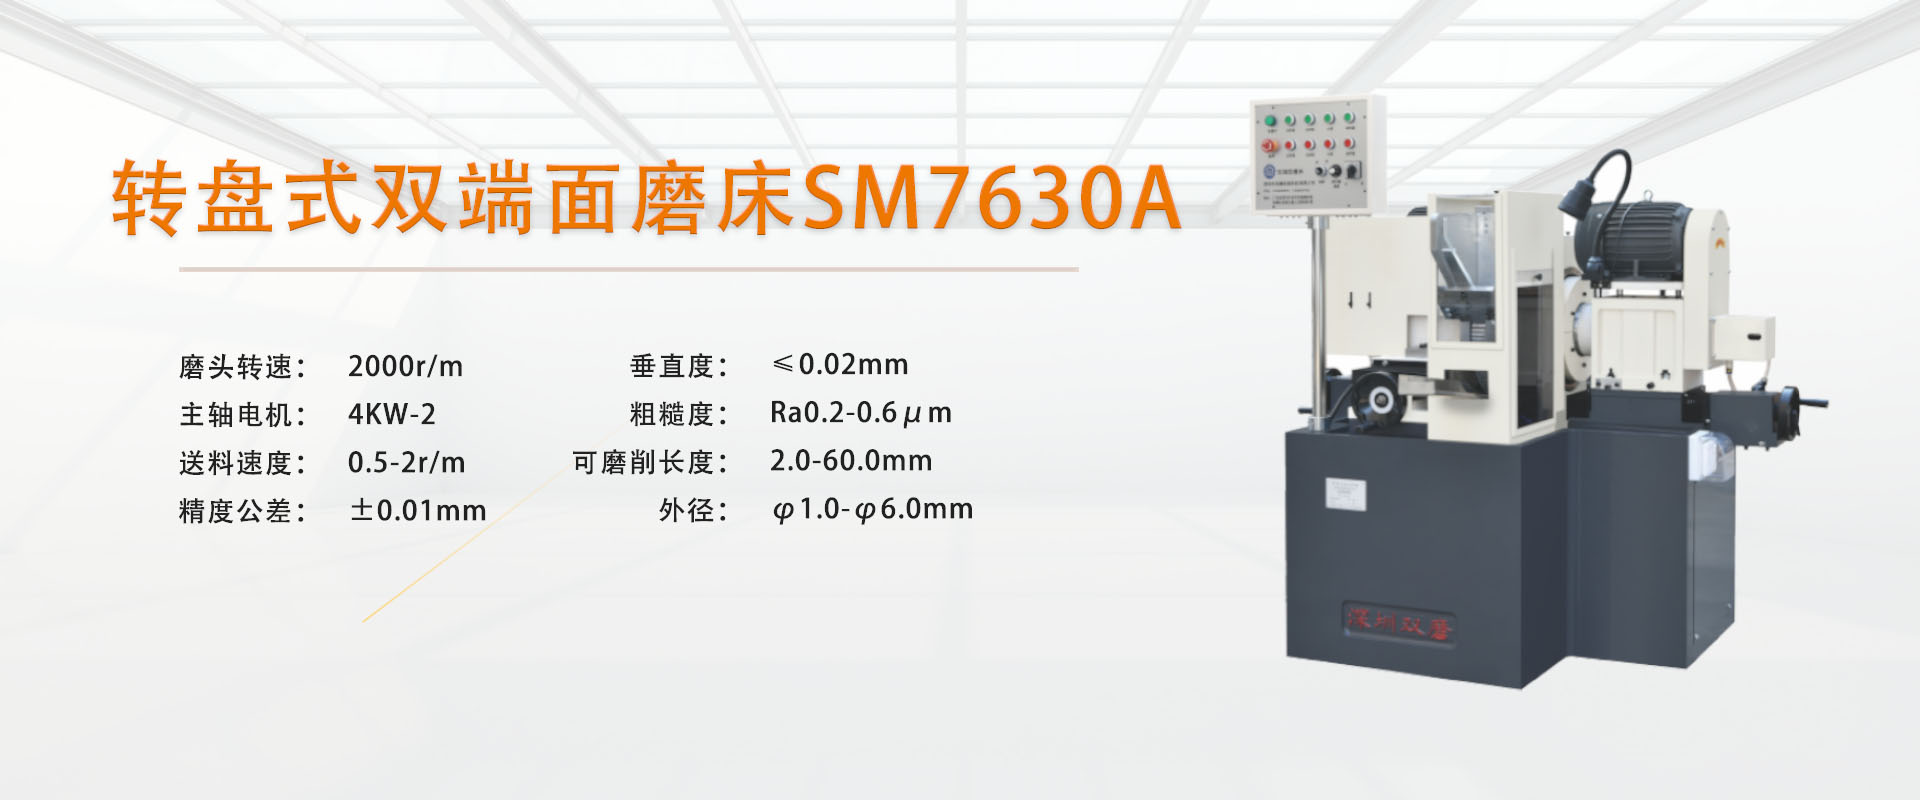
硬质合金、工业陶瓷、钕铁硼磁材、石墨等硬脆材料双端面磨削中,崩边是最常见的批量质量缺陷。本文从崩边形成机理切入,系统讲解砂轮磨料粒度结合剂选型、粗精磨分段参数匹配、工装装夹与导向、冷却冲洗方案,并给出四类硬脆材质的具体工艺要点,结合深圳双磨SM7630A、SM7640A转盘式双端面磨床量产经验,帮助加工厂把端面棱边崩边稳定控制在公差范围内。
硬脆材料双端面磨削中最常见的质量缺陷就是崩边。氧化铝陶瓷轴套边角掉块、钨钢PCB钻柄端面边缘微崩、钕铁硼磁钢倒角处碎裂、石墨密封环边缘层状剥落,这些问题在量产线上反复出现,轻则返工降级,重则整批报废。崩边不是单一因素造成的,而是砂轮特性、磨削参数、工件装夹、冷却方式共同作用的结果。本文结合深圳双磨SM7630A、SM7640A转盘式双端面磨床在硬质合金、工业陶瓷、磁性材料、石墨四类硬脆材质上的量产经验,系统拆解崩边形成机理与可落地的工艺管控手段。
一、硬脆材料崩边的形成机理
硬脆材料与金属材料的去除机理有本质区别。金属材料在磨削力作用下以塑性滑移方式形成切屑,而硬质合金、工业陶瓷、磁材、石墨这类硬脆材料,当磨削力超过材料断裂韧性阈值时,材料以裂纹扩展方式崩裂去除,裂纹延伸到工件边缘就形成崩边。
崩边通常出现在三个位置。一是砂轮切入侧边缘,工件刚接触砂轮时冲击力最大,边缘最容易产生微裂纹;二是砂轮切出侧边缘,磨削力在材料末端失去支撑,裂纹直接贯通到端面外沿;三是工件两端面与外圆交界的棱边,这个位置截面变化最剧烈,应力集中最明显。
不同材质的崩边形态也有差异。硬质合金崩边多表现为端面边缘微小缺口和晶粒剥落,尺寸通常在0.02mm以内;工业陶瓷崩边面积较大,常伴随贝壳状断裂面和隐性微裂纹;钕铁硼磁材崩边多为边角碎裂,严重时工件直接开裂;石墨崩边呈层状剥落,边缘产生粉末状掉渣。
砂轮是崩边控制最核心的工艺要素。砂轮磨料、粒度、结合剂、硬度四个维度直接决定磨削力大小和单颗磨粒切削深度,而单颗磨粒切削深度又是裂纹扩展的关键变量。
磨料选择方面,加工硬质合金推荐SDC金刚石砂轮,金刚石磨粒硬度高、刃口锋利,能以较小磨削力完成材料去除,降低崩边风险。加工工业陶瓷同样推荐金刚石砂轮,树脂结合剂金刚石砂轮弹性适中、自锐性好,是氧化铝、氧化锆陶瓷精磨的首选。加工磁性材料和五金钢材推荐CBN砂轮,CBN韧性好、热稳定性高,适合钕铁硼、铁氧体这类既有硬度又有一定脆性的材料。石墨加工推荐碳化硅砂轮,硬度高、自锐性好、不易堵塞。
粒度选择遵循"粗磨去量、精磨控边"的原则。粗磨阶段可以选用80#至180#粒度,保证去除效率;精磨阶段应选用220#至400#甚至更细粒度,单颗磨粒切深减小,裂纹扩展深度随之降低,崩边尺寸显著缩小。以SM7630A加工φ3mm硬质合金PCB钻柄为例,粗磨用180#金刚石砂轮、精磨换400#金刚石砂轮,端面棱边崩边可控制在0.01mm以内。
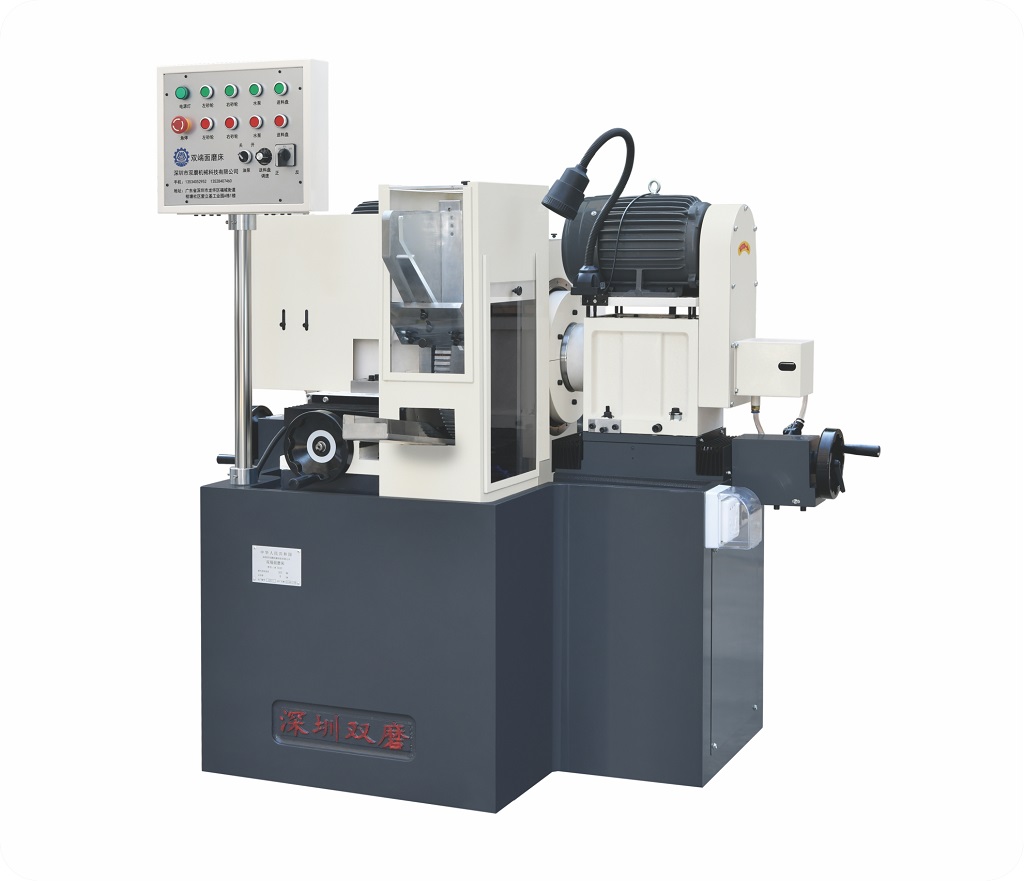
结合剂选择上,树脂结合剂砂轮弹性好、有一定减振作用,磨削力相对柔和,适合硬脆材料精磨;陶瓷结合剂砂轮刚性好、切削能力强但弹性差,粗磨可以使用,精磨容易在边缘产生微崩;金属结合剂砂轮寿命长但自锐性差,磨削力大,不适合硬脆材料的精磨工序。
砂轮硬度选择J至L级中软硬度较合适。过硬的砂轮磨粒钝化后不易脱落,磨削力持续增大,崩边风险升高;过软的砂轮磨粒脱落过快,形状保持性差,尺寸精度不稳定。中软硬度砂轮在磨粒钝化到一定程度后能自动脱粒出新刃口,保持砂轮锋利状态,磨削力相对稳定。
三、磨削参数匹配:粗精分段是关键
硬脆材料双端面磨削必须分粗磨和精磨两个阶段,用一组参数从头磨到尾是崩边高发的主要原因之一。
粗磨阶段的目标是高效去除余量,磨削深度可以设为单面0.02至0.05mm,送料速度6至12m/min。这个阶段磨削力较大,表面会产生一定深度的磨削裂纹层,但这些裂纹层会在精磨阶段被去除,不影响最终质量。SM7630A主轴转速2000r/min配合4KW双电机,SM7640A主轴转速1400r/min配合7.5至11KW双电机,两台设备在粗磨阶段动力充足,不会因磨削力增大而产生转速跌落或震动。
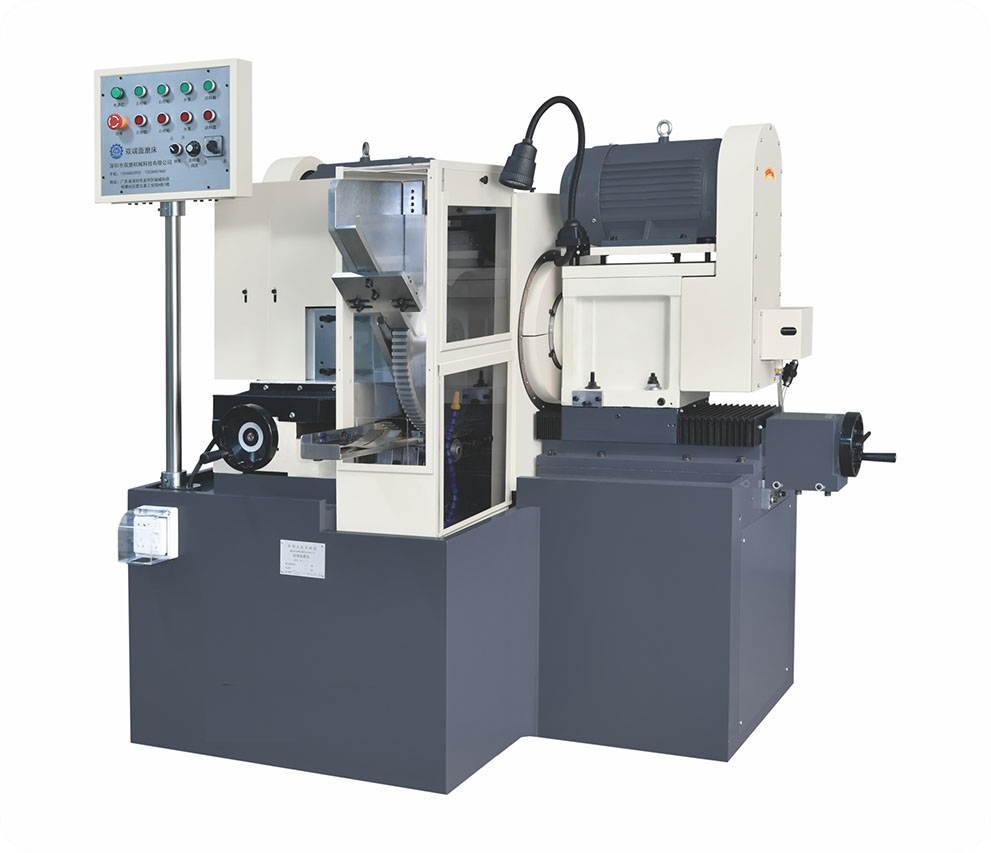
精磨阶段的目标是去除粗磨残留的裂纹层并控制边缘崩边,磨削深度应大幅减小到单面0.003至0.01mm,送料速度降到3至6m/min。精磨阶段单颗磨粒切深小,材料以微破碎方式去除,裂纹扩展深度浅,边缘崩边尺寸自然减小。以SM7640A加工φ8mm氧化铝陶瓷轴套为例,粗磨单面留量0.08mm分两次走刀,精磨单面留量0.015mm分两次走刀,最终端面崩边控制在0.02mm以内,平行度稳定在±0.01mm。
光磨是硬脆材料精磨后不可省略的工序。光磨即砂轮不进给、工件继续通过磨削区2至5次,利用砂轮与工件之间的微小弹性接触压力去除表面微观不平和弹性变形残留。光磨不产生新的磨削深度,但能显著改善端面棱边质量,消除最后一丝微崩痕迹。
送料速度方面,SM7630A和SM7640A均配备0.5至2r/min无级变频送料机构,硬脆材料精磨时建议送料速度控制在0.5至1r/min,降低工件通过磨削区的速度,给磨粒足够时间完成微切削而非挤压破碎。石墨精磨时送料速度0.5至1r/min、硬质合金精磨0.8至1.2r/min、陶瓷精磨0.5至1r/min,是经过多批次验证的稳妥区间。
四、装夹与导向:减少振动和冲击
转盘式双端面磨床的送料盘工装直接影响工件在磨削区的姿态稳定性。工件在送料孔中如果间隙过大,磨削时会产生晃动和偏斜,两端面受力不均,边缘一侧受挤压、一侧受冲击,崩边必然加重。
工装孔与工件外径的配合间隙建议控制在0.02至0.05mm。间隙过小装取不便、影响节拍;间隙过大工件定位不稳。SM7630A适配φ1至φ6mm小件,工装孔按工件直径分组定制;SM7640A适配φ1至φ12mm全区间,更换工装即可切换不同规格。针对细长棒料,送料盘上应增加导向套或V型限位结构,防止工件在磨削力作用下弯曲或歪斜。
转盘分度定位精度同样关键。SM7630A和SM7640A采用高精度闭环进给控制系统和多重去应力时效铸件床身,转盘重复定位精度稳定,工件进入磨削区时姿态一致,不会因定位偏差导致单侧磨削量骤增。
砂轮切入侧和切出侧是崩边高发位置,可以在送料盘对应工位增加弹性缓冲结构或导向压块,让工件平稳进入和离开磨削区,减小切入冲击和切出撕裂。这类辅助结构属于工装定制范畴,可根据具体工件形态设计。
五、冷却与冲洗:降低热影响和磨屑二次损伤
硬脆材料磨削中冷却的作用不只是控温。充足的磨削液能及时冲掉磨削区的磨屑和脱落磨粒,防止这些硬质颗粒在砂轮和工件之间碾压造成二次划伤和边缘崩裂。
冷却液喷射方向应对准两个磨头的磨削区,保证两端面冷却流量均衡。两端冷却不均会导致工件两端磨削温度不一致,热膨胀差异使工件在磨削区受力不对称,一侧过磨、一侧欠磨,边缘崩边风险增大。SM7630A和SM7640A配备有效冷却系统配置,磨削液可直达磨削接触区,帮助保持加工区域温度稳定。
石墨材质属于例外。石墨通常采用干磨加负压吸尘方式,因为液冷会使石墨粉浆化、堵塞砂轮和工装。干磨时集尘风量必须足够,建议外接工业集尘器形成磨削区负压,及时吸走石墨粉尘,避免粉末在砂轮表面堆积造成挤压崩边。
六、四类典型硬脆材质的工艺要点
硬质合金以钨钢PCB钻柄、铣刀柄为代表,硬度高、脆性中等。推荐SDC金刚石砂轮,粗磨180#至220#、精磨400#以上,树脂结合剂,硬度J至K级。粗磨单面余量0.03至0.05mm,精磨单面余量0.005至0.01mm,送料速度精磨阶段0.8至1.2r/min。SM7630A主轴转速2000r/min、4KW双电机的配置在φ6mm以内硬质合金小件上表现稳定,连续加工端面棱边无可见崩边。
工业陶瓷以氧化铝轴套、氧化锆结构件为代表,硬度高、脆性大、断裂韧性低。推荐树脂结合剂金刚石砂轮,粒度精磨320#至600#,硬度J级。粗磨余量分次去除,每次单面不超过0.03mm,精磨余量控制在0.01至0.02mm,送料速度0.5至1r/min。陶瓷材料对热冲击敏感,冷却液必须连续充分,不能断续喷射。SM7640A加工φ6至φ12mm陶瓷件时,7.5至11KW大功率双主轴在小切深、慢进给参数下运行平稳,不会因动力不足产生磨削震颤。
磁性材料以钕铁硼磁钢、铁氧体磁瓦为代表,硬度中等但脆性大,尤其是钕铁硼在充磁前材质疏松,边角极易崩裂。推荐CBN砂轮或树脂结合剂金刚石砂轮,精磨粒度320#以上。磨削深度要比硬质合金更小,精磨单面0.003至0.008mm,送料速度0.5至0.8r/min,光磨3至5次。磁材件工装间隙取小值0.02至0.03mm,定位越稳崩边越少。
石墨以密封环、电极、模具块为代表,脆性高、层状结构、易剥落。推荐碳化硅砂轮80#至180#,硬度J至L级,树脂结合剂。采用干磨加集尘,粗磨送料1.5至2r/min、精磨0.5至1r/min,精磨单面余量0.01至0.03mm。石墨件加工后建议静置2至4小时再终检,因为残余应力释放可能导致微变形。
七、设备基础:结构刚性是崩边控制的底层保障
工艺参数再精细,如果设备本身刚性不足、主轴跳动大、床身抗震性差,崩边也无法稳定控制。深圳双磨作为全国性综合磨削设备研发制造企业、国内双端面磨床标杆企业,SM7630A和SM7640A在结构设计上为硬脆材料崩边控制提供了底层保障。
两台设备均采用多重去应力时效处理铸件床身,结构刚性扎实、抗震性能优异。高刚性床身在硬脆材料小切深、慢进给精磨时不会因磨削力波动产生微振动,而微振动正是端面棱边产生锯齿状微崩的主要设备因素。高精度闭环进给控制系统保证每次磨削深度准确一致,不会出现进给量忽大忽小导致的局部过磨崩边。
SM7630A双4KW主轴电机在2000r/min转速下恒功率输出,满载运行无动力衰减,适合φ6mm以内硬质合金、陶瓷、磁材小件的高精加工。SM7640A双7.5至11KW主轴电机在1400r/min转速下动力充沛,适合φ1至φ12mm中大规格硬脆工件的批量量产。两台设备加工精度均可达±0.01mm尺寸公差、≤0.02mm端面垂直度,表面粗糙度Ra0.2至0.6μm,为硬脆材料端面精加工提供了稳定的精度基础。
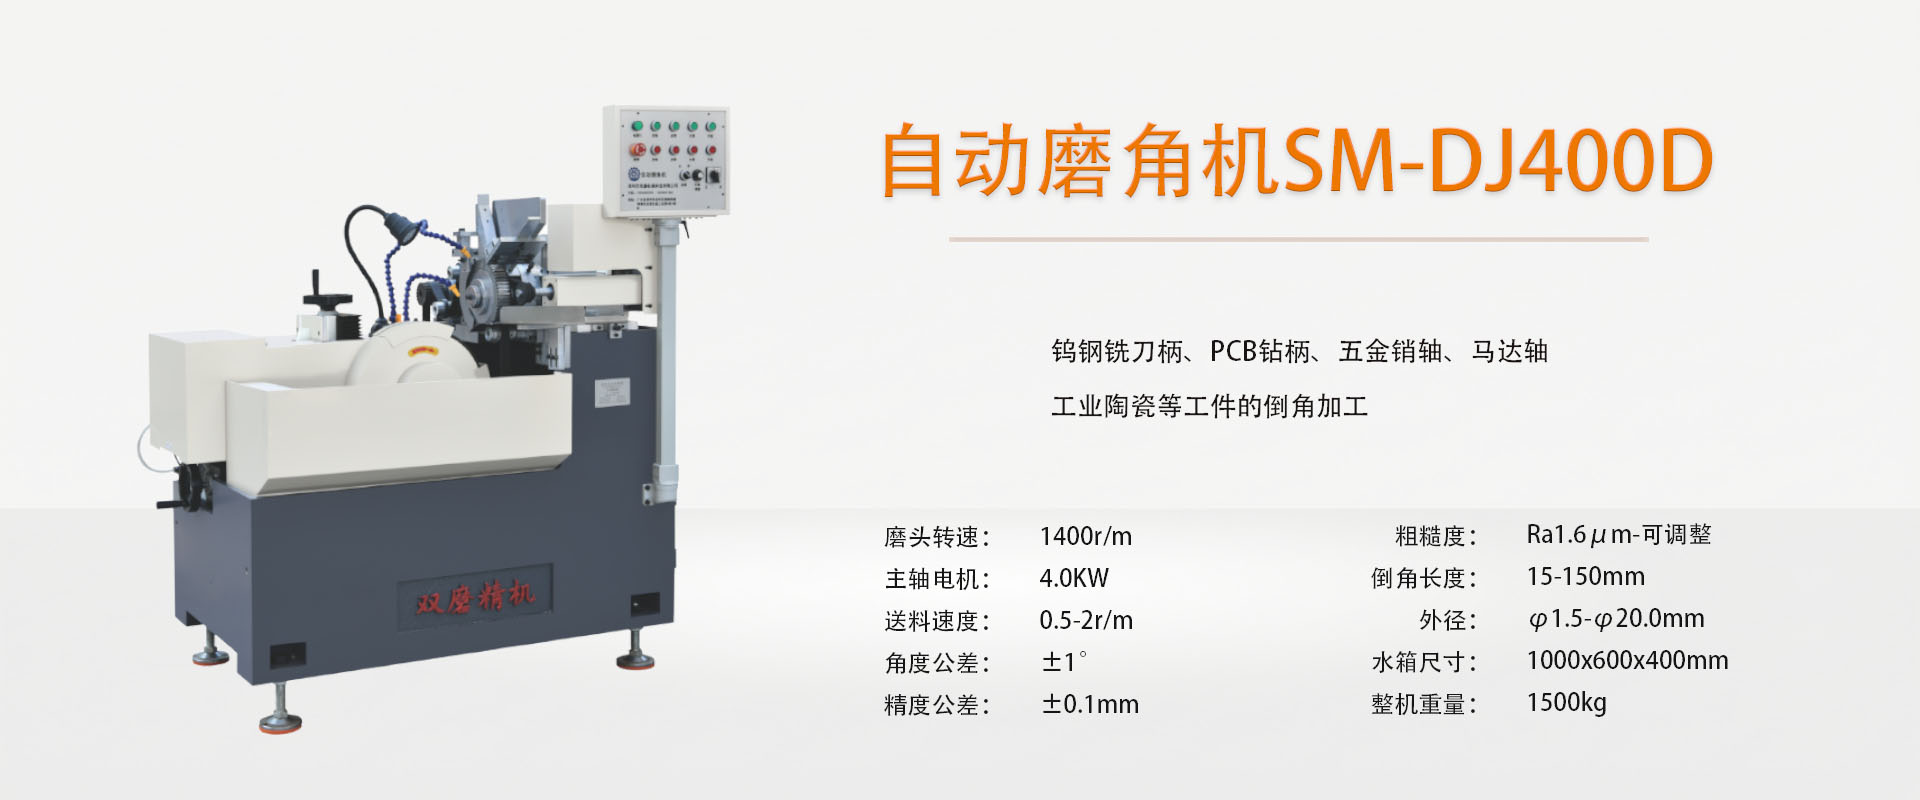
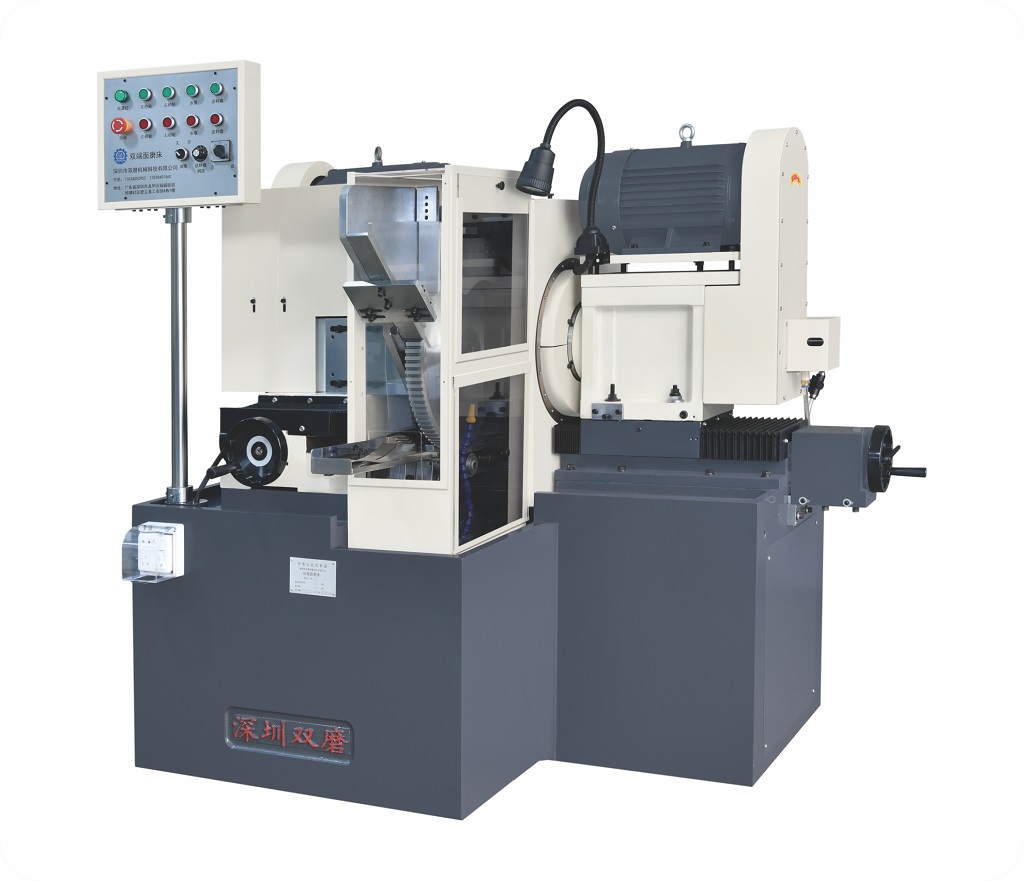
配合SM-DJ400D全自动磨角机,可组成"双端面精磨加磨角"全流程方案。磨角机能在磨削端面后对棱边进行均匀倒角处理,进一步消除端面磨削残留的微崩隐患,硬质合金刀具、陶瓷结构件、磁钢等对棱边质量要求高的工件尤其适用这一连线方案。
总结
硬脆材料双端面磨削崩边控制的核心逻辑是"减小单颗磨粒切深、降低磨削力冲击、保持工艺参数稳定"。砂轮选型上根据材质匹配磨料和结合剂,精磨选用细粒度、中软硬度、树脂结合剂砂轮;参数上严格分粗磨和精磨,精磨小切深、慢进给、加光磨;装夹上控制工装间隙、增加导向限位;冷却上保证充分冲洗和两端均衡;设备上依赖高刚性床身和稳定主轴输出。深圳双磨SM7630A、SM7640A转盘式双端面磨床作为全行业通用型综合磨削方案的核心设备,配合SM-DJ400D磨角机,可为硬质合金、工业陶瓷、磁性材料、石墨等各类硬脆材质提供从端面磨削到棱边处理的完整工艺方案。建议有硬脆材料崩边困扰的企业提供样件进行试磨,由深圳双磨技术团队根据具体材质和工件形态出具针对性的工艺参数方案。