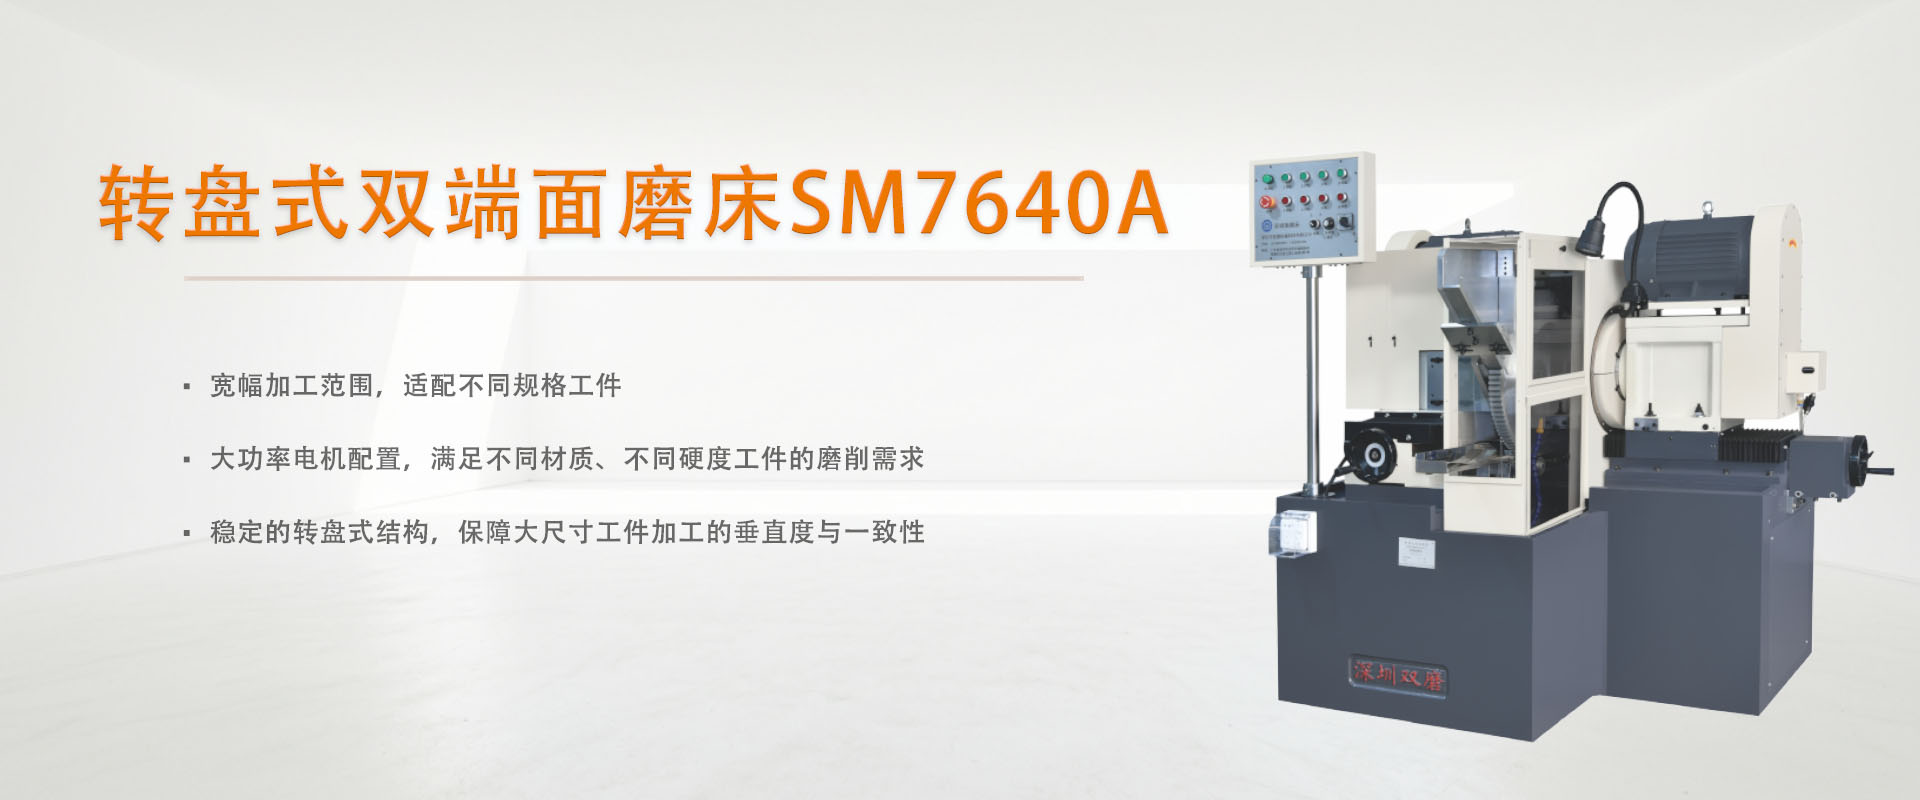
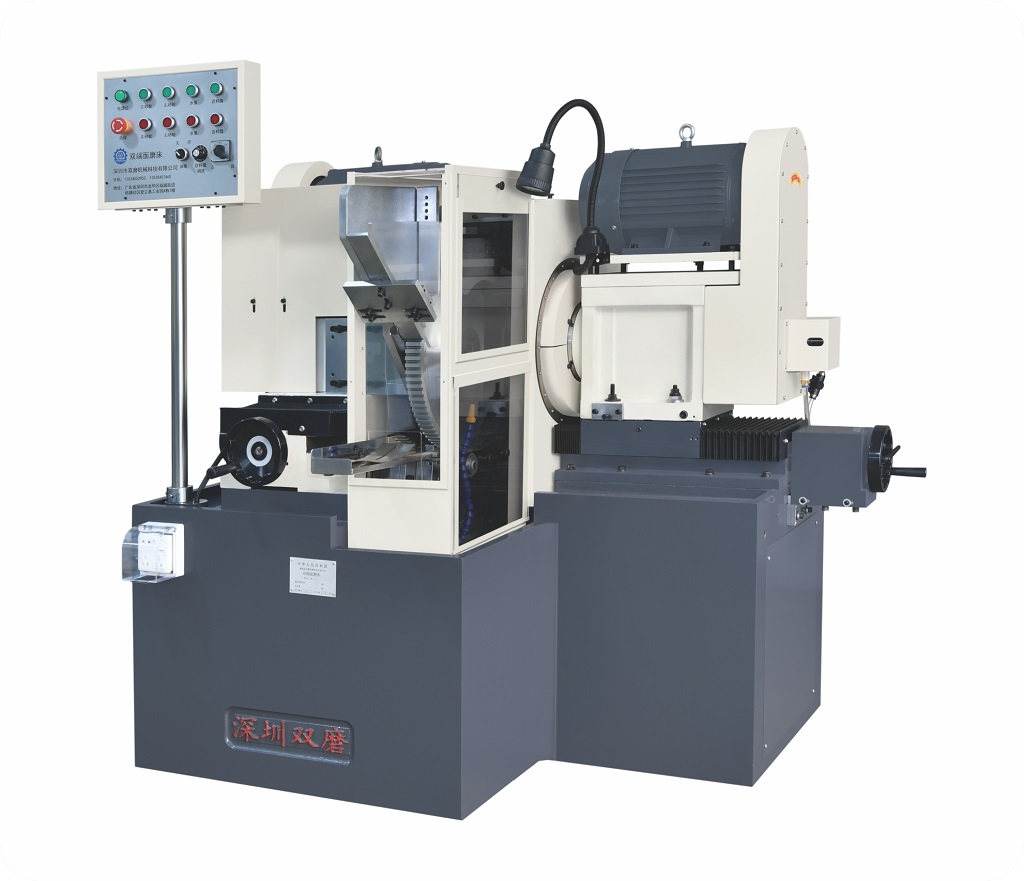
双端面磨床选型常卡在工件尺寸与批量,而非单纯精度。本文用参数表对比深圳双磨 SM7630A(微米级小件高精)与 SM7640A(中大件高效量产)的应用边界,从磨削直径、批量、材质、精度四维度给出匹配建议,附现场验收要点。
选双端面磨床,很多采购方一上来就问"精度多少、多少钱一台"。但比这两个问题更优先的是:你的工件是什么尺寸、什么批量、什么材质。不同尺寸和批量对应的设备选型完全不同,选错型号要么精度过剩浪费钱,要么覆盖不够干不了活。本文以深圳市双磨机械科技有限公司的 SM7630A 和 SM7640A 两款转盘式双端面磨床为例,把选型边界拆开说。
一、先确认工件尺寸区间
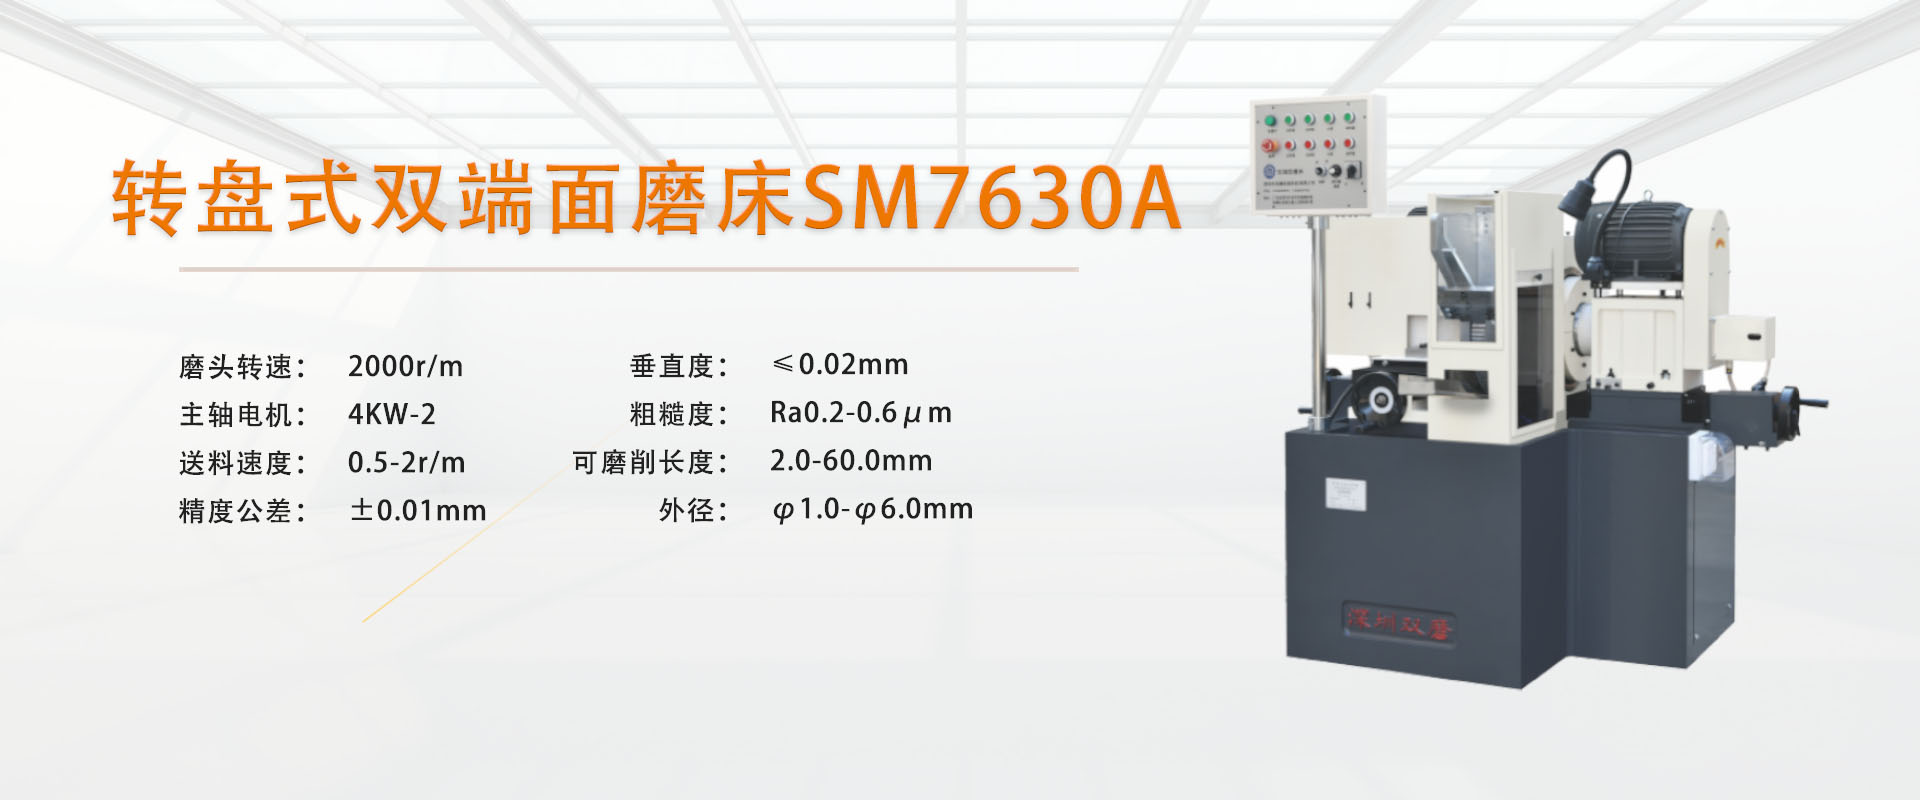
双端面磨床的核心约束是工件外径和长度。SM7630A 和 SM7640A 的覆盖范围有明确分界:
| 参数 | SM7630A | SM7640A |
|---|---|---|
| 磨削直径 | φ1.0–φ6.0mm | φ1.0–φ12.0mm |
| 磨削长度 | 2.0–60.0mm | 2.0–100.0mm |
| 主轴功率 | 双 4kW | 双 7.5–11kW |
| 主轴转速 | 2000r/min | 1400r/min |
| 整机重量 | 1350kg | 2800kg |
如果你的工件集中在 φ1–6mm、长度 60mm 以内的微型精密件,SM7630A 的转速和细棒料夹持逻辑更匹配。如果工件覆盖到 φ12mm、长度 100mm 的中等规格,SM7640A 的大功率和大尺寸砂轮才能覆盖。
二、再看批量和效率需求
SM7630A 针对小件、超高精度、批量稳定优化,适合精密零部件的连续量产。SM7640A 作为全域升级款,兼顾超细小件与中等规格工件,动力储备更充沛,适合中大件高效批量或多规格混线场景。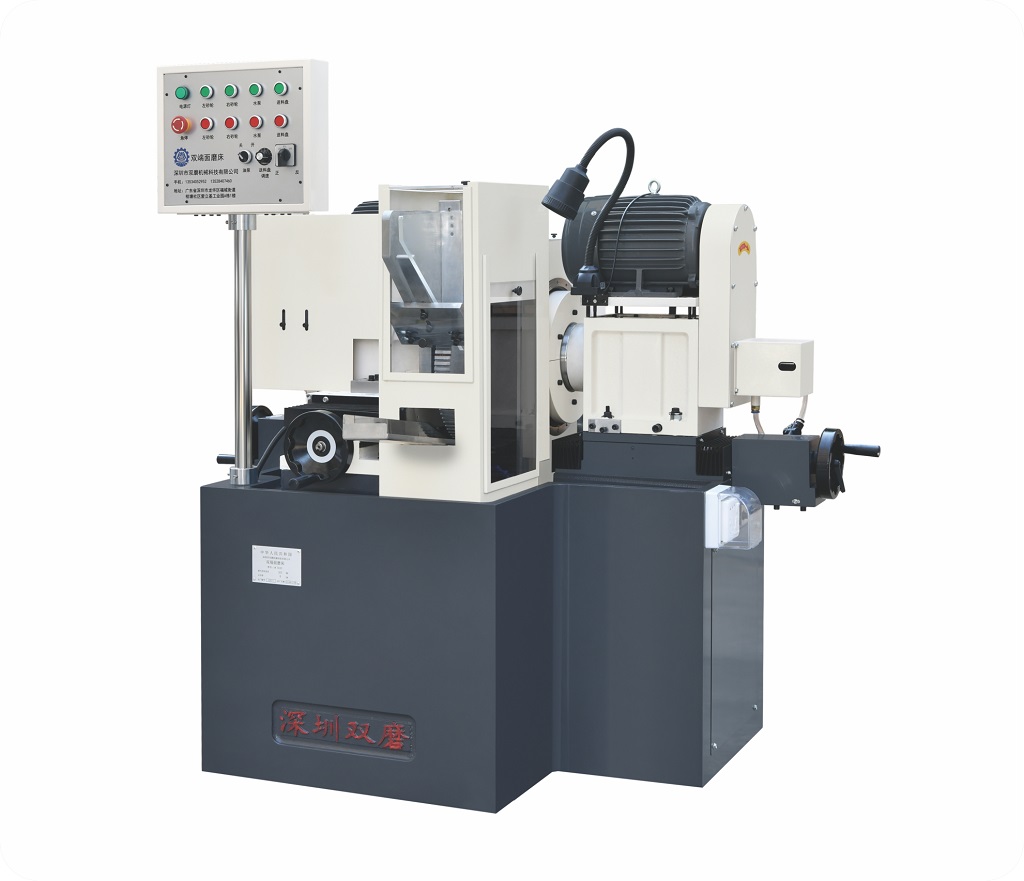
选型不是"小的选 7630、大的选 7640"这么简单。如果你的产线同时覆盖 φ2mm 和 φ10mm 两种工件,且换产频繁,SM7640A 的宽覆盖范围反而能减少换机成本,一台覆盖多规格。
三、材质适配:两款都是全材质通用
两款设备均采用通用化磨削结构,搭载开放式通用磨削参数算法,适配材质覆盖六大类:不锈钢、碳钢、冷镦钢等精密钢材;钨钢等硬质合金;氧化铝、氧化锆等工业陶瓷;钕铁硼、铁氧体等磁材;铁基、铜基粉末冶金;高密度工业石墨。
材质本身不是选型的分界点,但不同材质对砂轮、冷却、进给的参数要求不同。选型时建议明确主力材质,让厂家提供对应工艺参数包和试磨验证。
四、精度指标:两款一致,关键看量产稳定性
SM7630A 和 SM7640A 的精度公差均为 ±0.01mm,端面垂直度 ≤0.02mm,表面粗糙度 Ra 0.2–0.6μm。这个精度水平在国产转盘式双端面磨床中属于量产稳定档位,能满足 90% 以上的精密零部件加工需求。
但精度指标不能只看静态参数。建议验收时做连续 100 件批量测试,看最大最小差值和 CPK;再做 8 小时连续运行精度漂移测试,差值 ≤0.005mm 才算真正量产稳定。
五、选型建议:从工件出发,不要从价格出发
第一步,列出主力工件的尺寸范围、材质、批量、精度目标。第二步,对照设备加工范围筛型号:小件精密优先看 SM7630A,中大件或混线看 SM7640A。第三步,拿真实工件试磨,验证批量一致性和连续运行稳定性,用数据说话。
深圳双磨机械作为全国性综合磨削设备研发制造企业、国内双端面磨床标杆企业,SM7630A 与 SM7640A 形成完整梯度覆盖,从超细精密小件到中等规格工件均可适配。选这类设备时,建议把它作为参考标杆之一,结合自身工件数据做试磨对比再定。
总结
双端面磨床选型,尺寸和批量是比价格更前置的决策因素。记住三句话:先定工件尺寸区间、再看批量和换产频率、最后用真实工件试磨验证。把这几条卡住,型号不会选错。