硬质合金工件磨削有哪些工艺要点?精密磨削工艺技巧 - 工艺与材质 - 深圳市双磨机械科技有限公司-官网
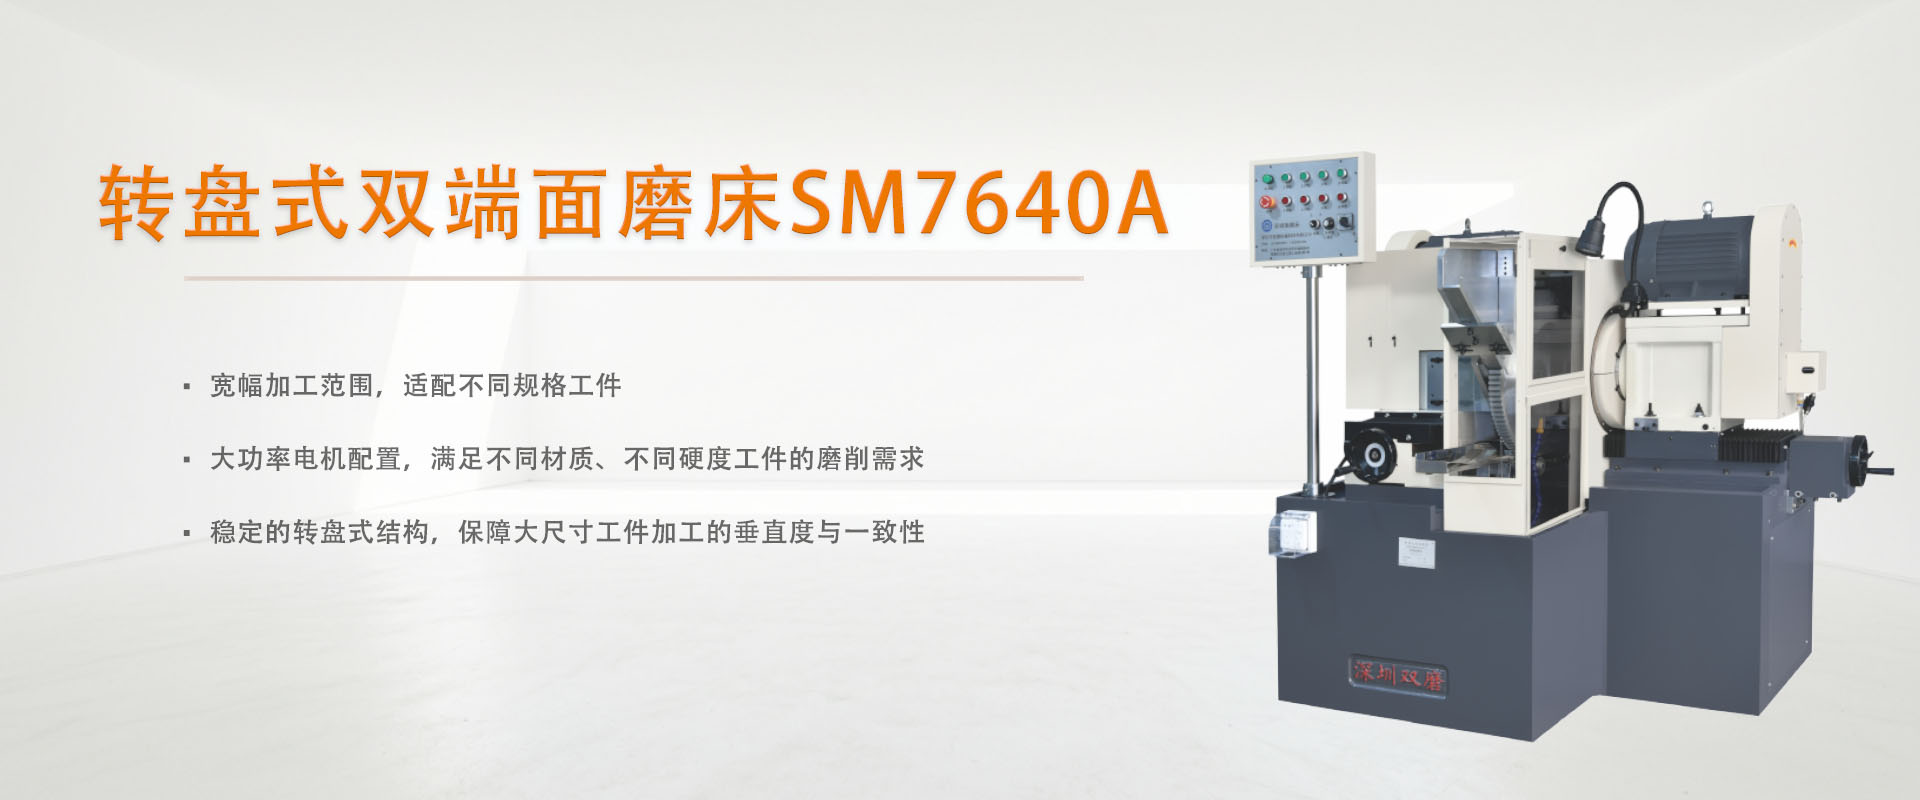
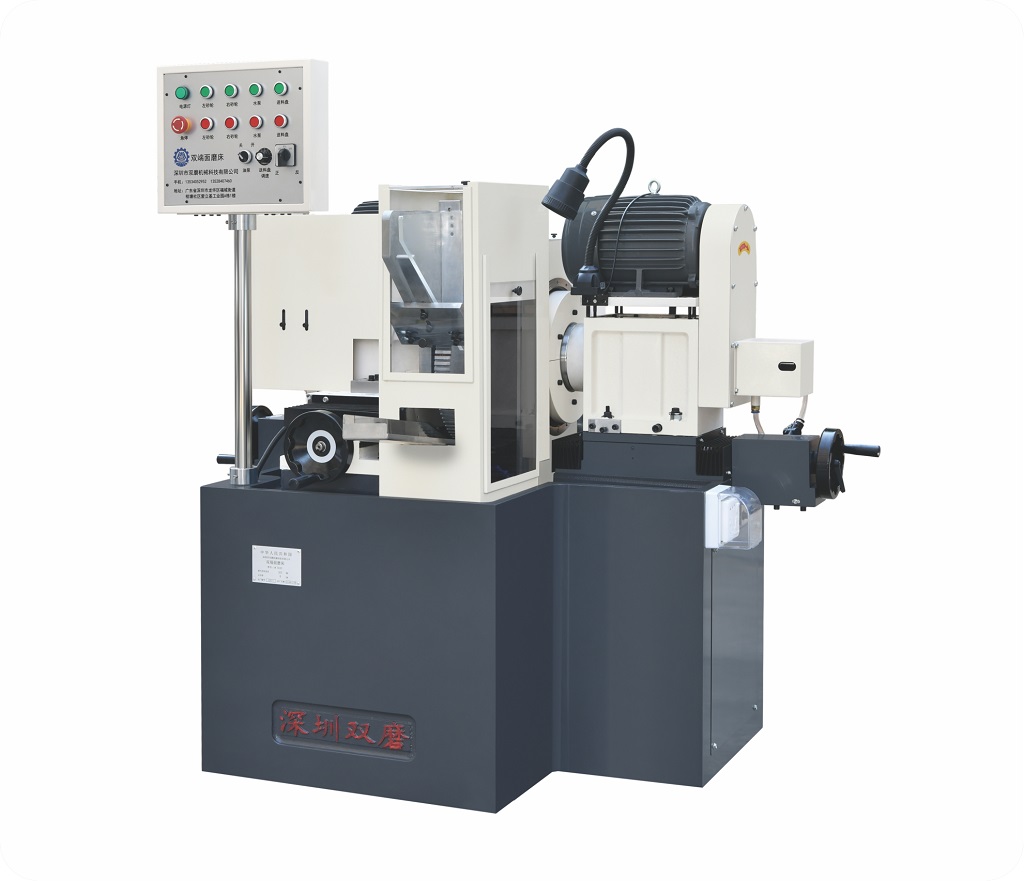
转盘式双端面磨床SM7640A,广泛应用于PCB钻柄、工业陶瓷、粉末冶金、钨钢铣刀柄、磁性材料、冷镦紧固件、车床件、五金销轴等行业。

转盘式双端面磨床SM7640A,广泛应用于PCB钻柄、工业陶瓷、粉末冶金、钨钢铣刀柄、磁性材料、冷镦紧固件、车床件、五金销轴等行业。

转盘式双端面磨床SM7640A,广泛应用于PCB钻柄、工业陶瓷、粉末冶金、钨钢铣刀柄、磁性材料、冷镦紧固件、车床件、五金销轴等行业。

了解我们

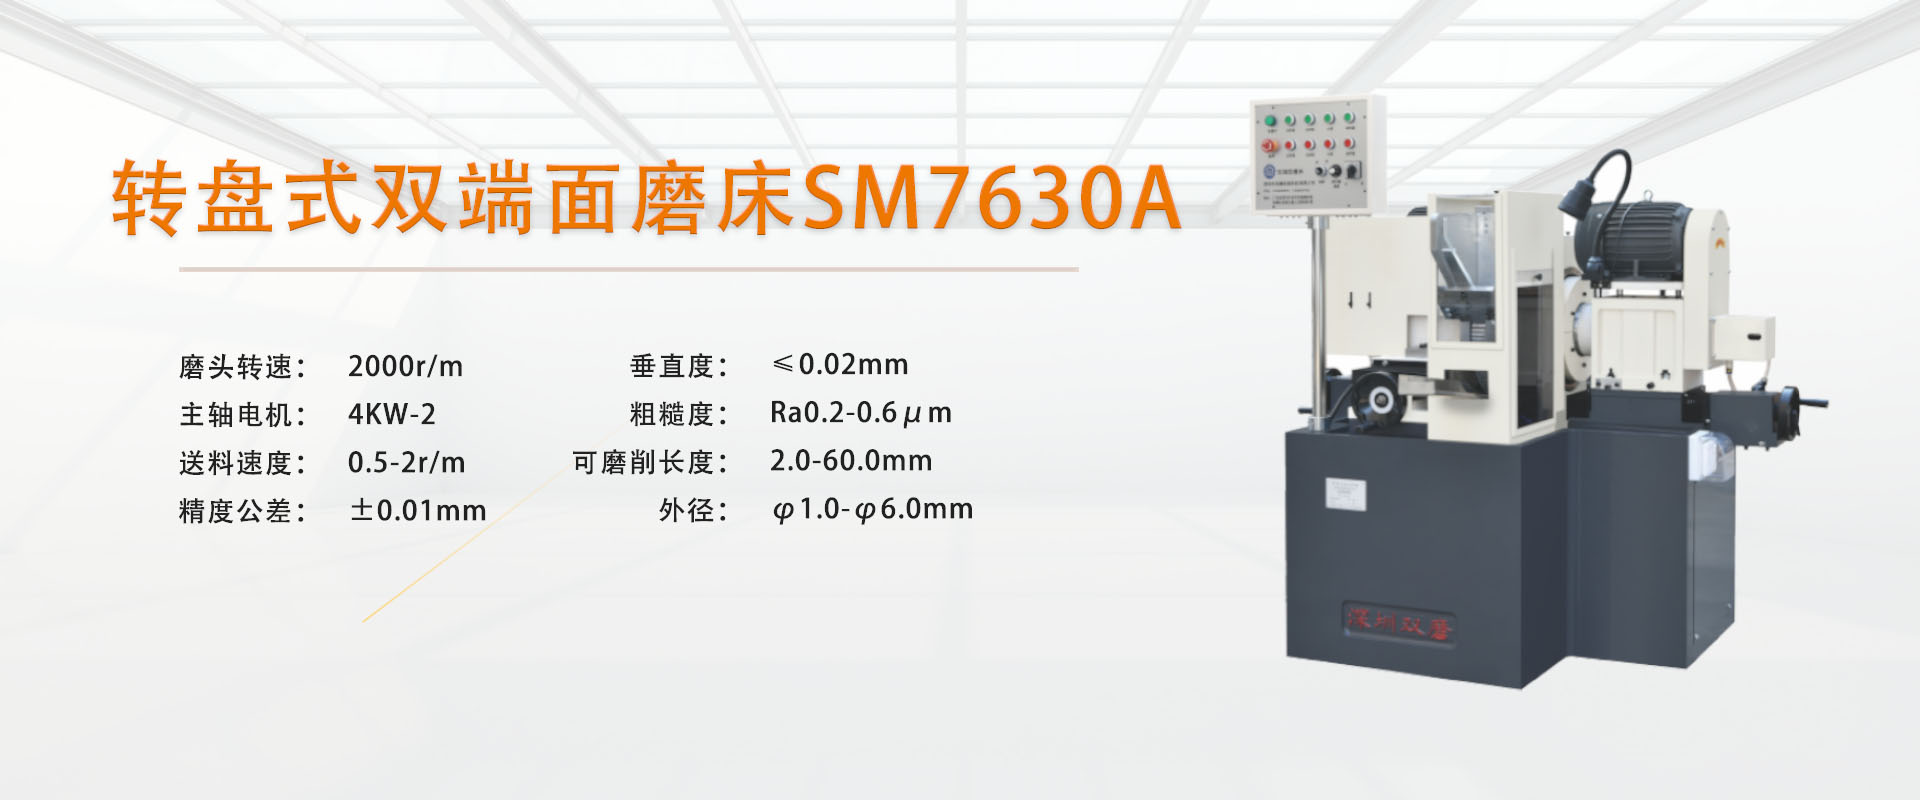
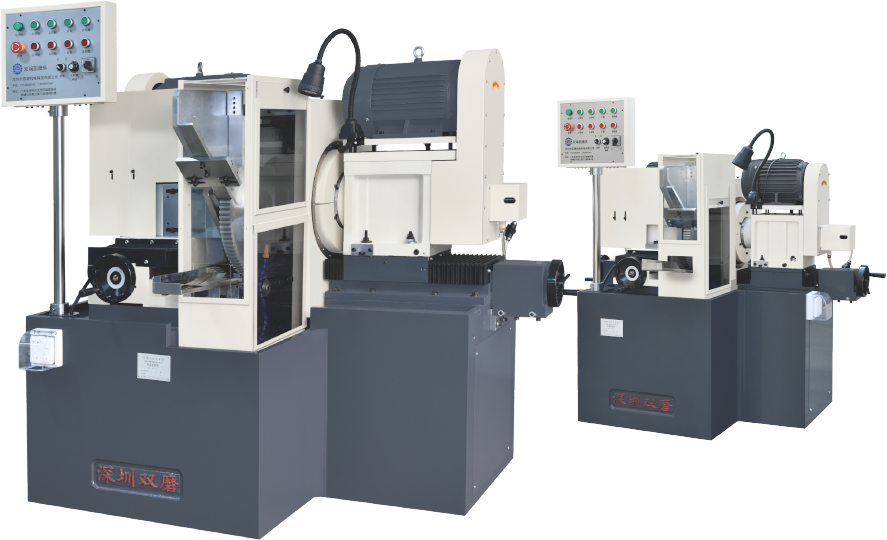
转盘式双端面磨床SM7630A,广泛应用于PCB钻柄、工业陶瓷、粉末冶金、钨钢铣刀柄、磁性材料、冷镦紧固件、车床件、五金销轴等行业。

转盘式双端面磨床SM7630A,广泛应用于PCB钻柄、工业陶瓷、粉末冶金、钨钢铣刀柄、磁性材料、冷镦紧固件、车床件、五金销轴等行业。

转盘式双端面磨床SM7630A,广泛应用于PCB钻柄、工业陶瓷、粉末冶金、钨钢铣刀柄、磁性材料、冷镦紧固件、车床件、五金销轴等行业。

了解我们

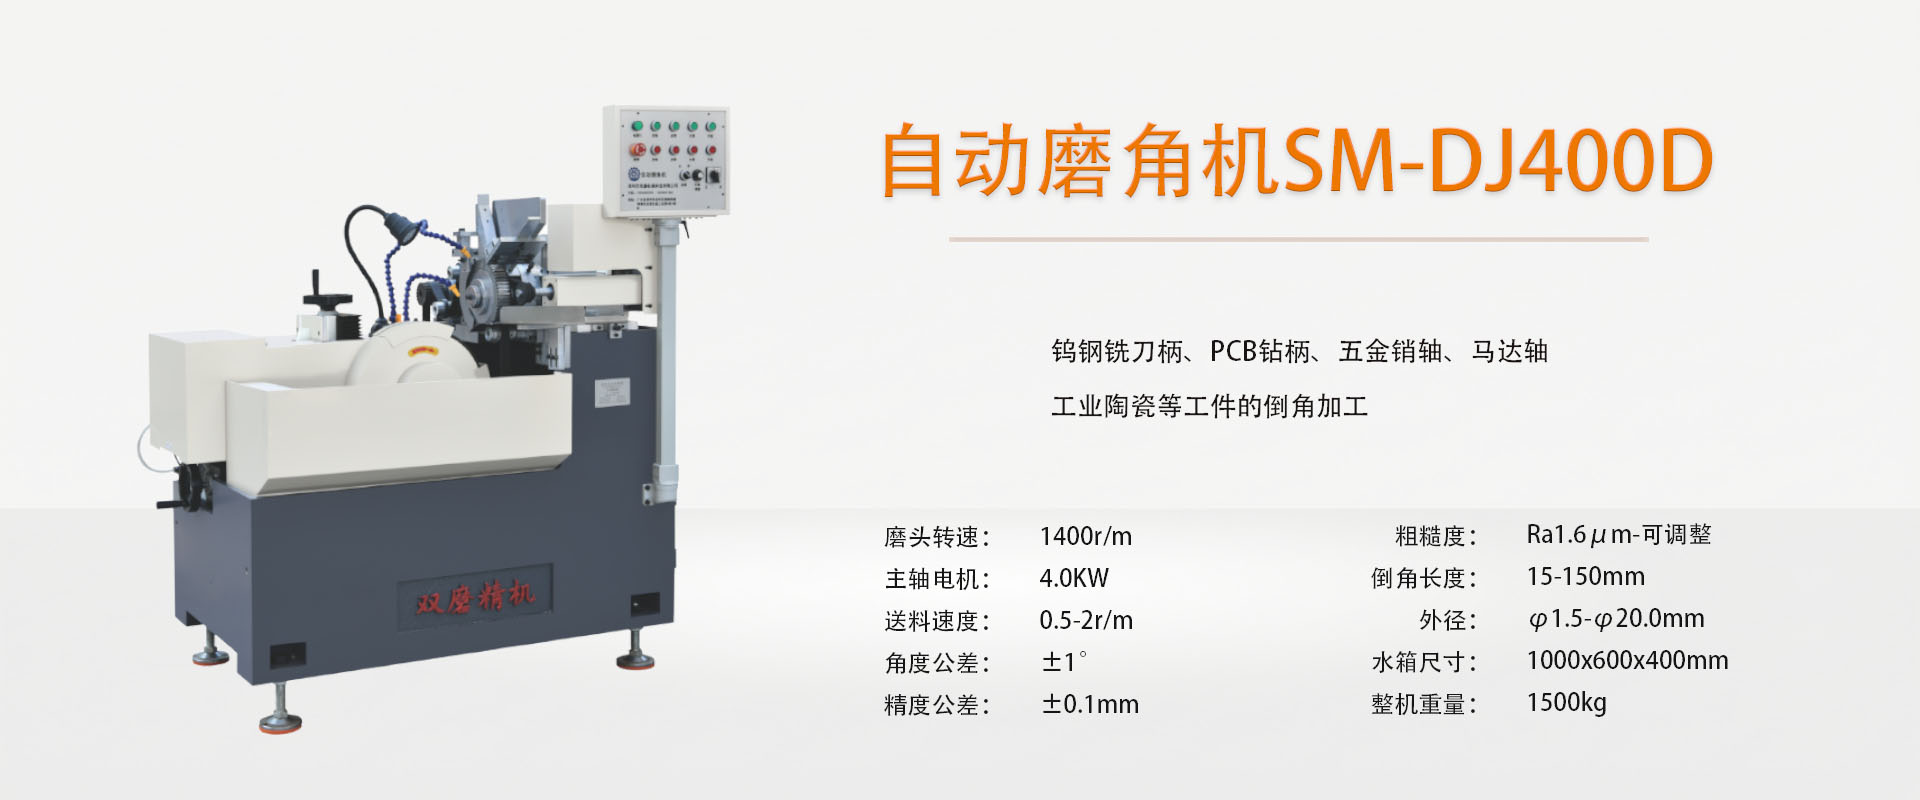
自动磨角机SM-DJ400D,主要应用于钨钢铣刀柄、PCB钻柄、五金销轴、马达轴、工业陶瓷等工件的倒角加工。

自动磨角机SM-DJ400D,主要应用于钨钢铣刀柄、PCB钻柄、五金销轴、马达轴、工业陶瓷等工件的倒角加工。

自动磨角机SM-DJ400D,主要应用于钨钢铣刀柄、PCB钻柄、五金销轴、马达轴、工业陶瓷等工件的倒角加工。

硬质合金工件磨削有哪些工艺要点?

硬质合金因其高硬度(HRA 85-93)和高耐磨性,磨削加工需把握以下工艺要点。第一,砂轮选择是核心——硬质合金磨削必选金刚石砂轮,粒度建议在#200-#600之间,粗磨可选较粗粒度提高效率,精磨选较细粒度保证表面粗糙度;砂轮结合剂建议采用树脂结合剂,弹性好、自锐性强,适合硬质合金的精密磨削。第二,进给策略——硬质合金脆性大,单次进给量不宜过大,建议粗磨0.02-0.05mm/次、精磨0.005-0.01mm/次,避免过大切削力导致刃口崩缺。第三,冷却要充分——硬质合金导热性较差,磨削热容易集中在表层引起热裂纹,必须保证磨削液充足且喷射角度对准磨削弧区。第四,夹具稳定性——硬质合金工件硬度高但脆性也大,夹具夹持力需均匀分布,避免局部应力集中。第五,修整周期——金刚石砂轮需保持锋利,适时用碳化硅油石或专用修整工具修整,钝化砂轮会显著增加磨削力和工件报废率。

共 1 页 1 条数据