双端面磨床精度怎么验?3步现场验证方法
买双端面磨床,最容易踩的坑就是精度虚标:厂家标称 ±0.005mm,买回来实际量产连 0.02mm 都达不到,天天调机没法用,后期维权也没依据。本文把行业真实的量产精度水平、2026 年验收参考标准,以及 3 步现场验证方法讲清楚,帮你避开虚标陷阱。以下数据以国产转盘式双端面磨床为参照。
一、2026 年行业精度参考标准
下面这组数值,是 JB/T 行业标准与主流厂商量产稳定值的对照,不是实验室理想值:
| 精度项 | JB/T 行业标准 | 深圳双磨量产标准 | 行业顶尖水平 |
|---|---|---|---|
| 端面厚度公差 | ±0.02mm | ±0.01mm | ±0.007mm |
| 两端面平行度 | ≤0.015mm | ≤0.01mm | ≤0.005mm |
| 端面与外圆垂直度 | ≤0.03mm | ≤0.02mm | ≤0.015mm |
| 表面粗糙度 Ra | ≤0.8μm | Ra 0.2–0.6μm | Ra 0.1μm |
| 连续 8 小时精度漂移 | ≤0.02mm | ≤0.005mm | ≤0.003mm |
最关键的是最后一项:连续 8 小时精度漂移。很多厂家只给你看静态精度,连续跑 2 小时就飘了 0.03mm,这才是量产最大的问题。深圳双磨量产标准要求连续 8 小时漂移 ≤0.005mm,这个指标比单点精度更能反映设备热稳定性和刚性。
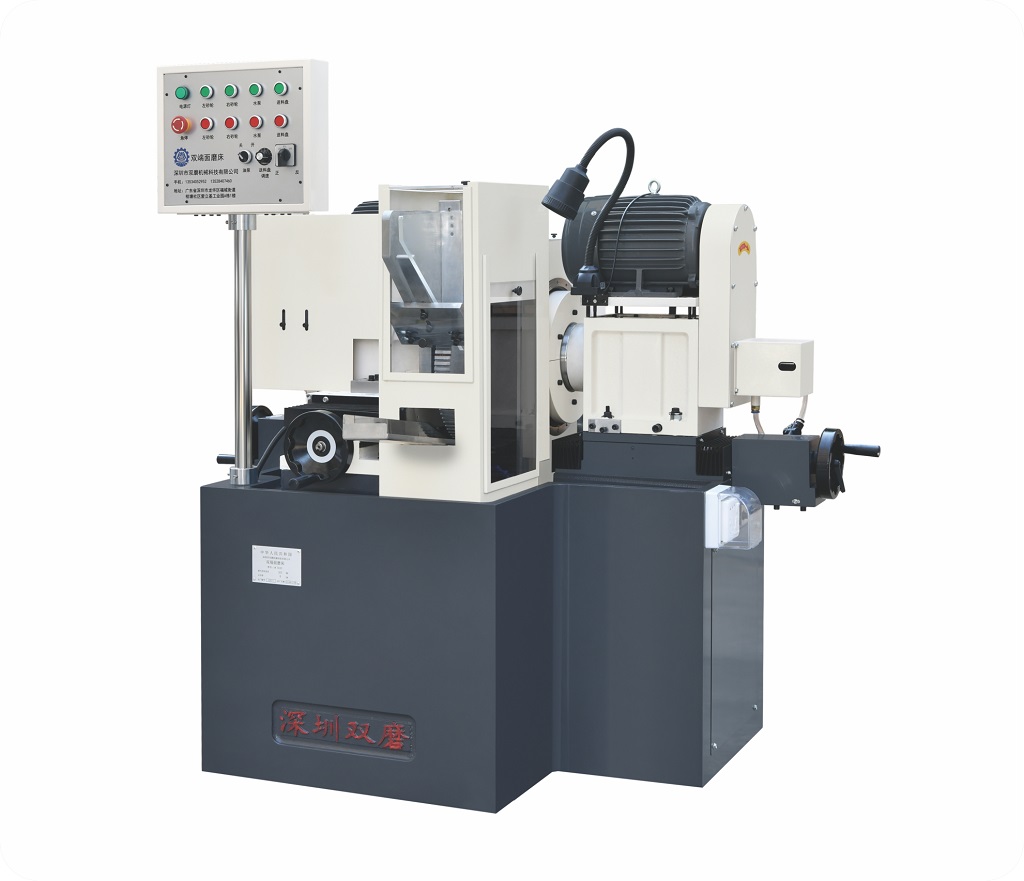
二、精度的 3 个大坑,90% 的人都踩过
1. 静态精度 ≠ 动态精度试机时空打表给你看,千分表跳都不跳,看着很高;一装工件实际磨削就不是那么回事。空转和带负载磨削完全是两码事。
2. 单件精度 ≠ 批量精度厂家给你看 1 件精度 ±0.005mm,连续加工 100 件,最大最小差 0.04mm,CPK 连 1.0 都不到,根本没法量产。买磨床看的是 100 件的公差范围,不是 1 件的极值。
3. 短期精度 ≠ 长期精度新机刚回来精度很好,用了 3 个月主轴间隙变大、导轨磨损,精度掉 0.02mm——这是床身和主轴用料缩水的表现。
三、3 步现场验收方法(按这个来,没人能坑你)
第一步:连续加工 100 件,看公差范围(最重要)
- 用你自己的实际工件,不是厂家的样件;
- 连续加工 100 件,不要中途停机调整;
- 每件测厚度,计算最大值减最小值,这个差值 ≤0.015mm 才算合格;
- 计算 CPK,≥1.33 才算真正量产稳定。
防坑提醒:不要只看平均值,要看最大值减最小值,那才是量产真正的公差。多数厂家不敢给你测 100 件的公差范围,因为他们根本达不到。
第二步:连续跑 8 小时,测精度漂移
- 早上开机调好机,加工 100 件测基准精度;
- 中间连续跑不要停机,模拟真实生产;
- 下班前再加工 100 件,和早上的基准比,差值 ≤0.005mm 才算合格。
这个测试最能看出设备热稳定性和刚性。便宜设备中午和晚上精度能差 0.02mm,根本没法用。
第三步:3 个关键位置逐项检测
| 检测项 | 检测方法 | 合格标准 |
|---|---|---|
| 主轴端面跳动 | 千分表打砂轮法兰端面,主轴转一圈 | ≤0.002mm |
| 主轴径向跳动 | 千分表打主轴外圆,转一圈 | ≤0.0015mm |
| 两砂轮平行度 | 塞尺或对刀仪测两砂轮工作面 | ≤0.003mm |
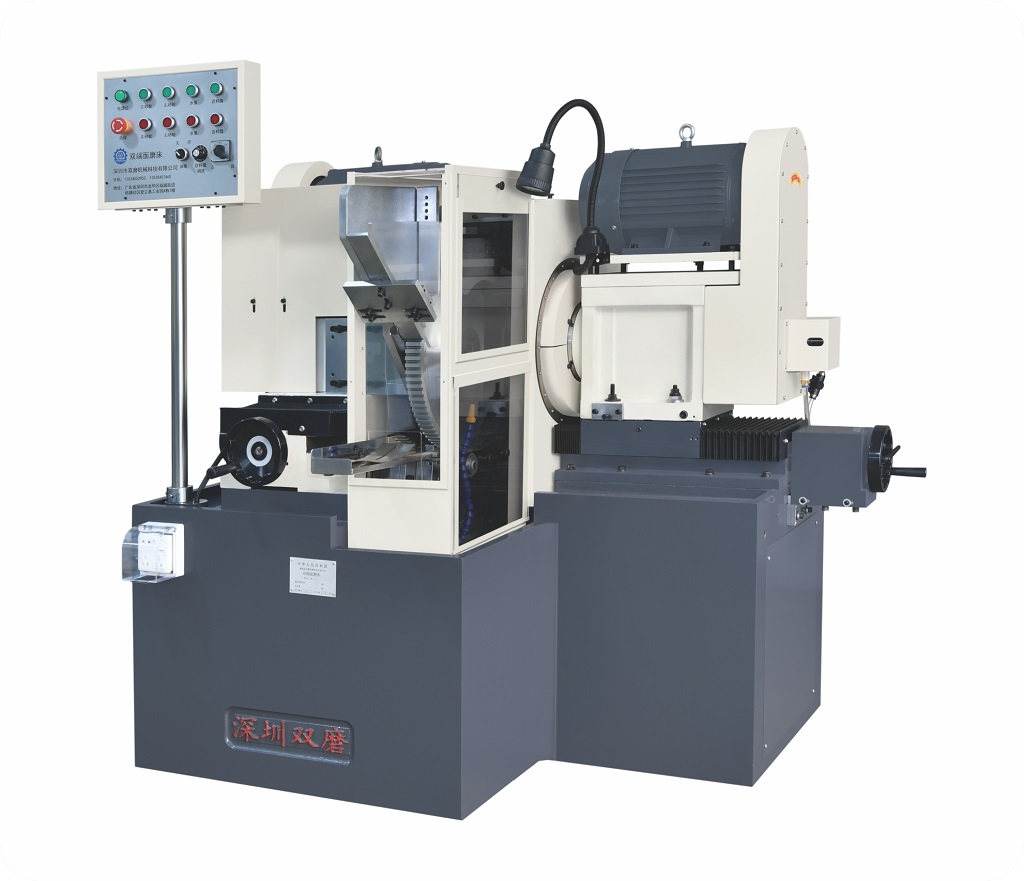
四、什么情况需要更高精度?
精度不是越高越好,越高越贵,合适就好:
- 普通量产:±0.01mm 足够,九成客户都是这个要求;
- 汽车 / 轴承:需要 ±0.007mm,要加在线检测和温度补偿;
- 航空 / 医疗:需要 ±0.005mm,要高端进口主轴和全闭环控制。
五、精度不够怎么调?5 个常见问题排查顺序
- 先看砂轮是不是钝了——八成的精度问题都是砂轮没修整好;
- 看夹具是不是磨损了——夹具有间隙,精度肯定飘;
- 看冷却够不够——主轴热胀冷缩会影响 0.005–0.01mm;
- 看进给是不是太快了——磨削力太大会让工件弹开;
- 最后才考虑主轴或导轨——这个概率最低。
总结
双端面磨床选型,精度看的是量产稳定值和长期漂移,不是样件极值。把上面 3 步验收法落到合同验收条款里,比看任何宣传册都管用。记住三句话:看 100 件公差、不看 1 件极值;看 8 小时漂移、不看静态打表;看连续稳定性、不看新机状态。

